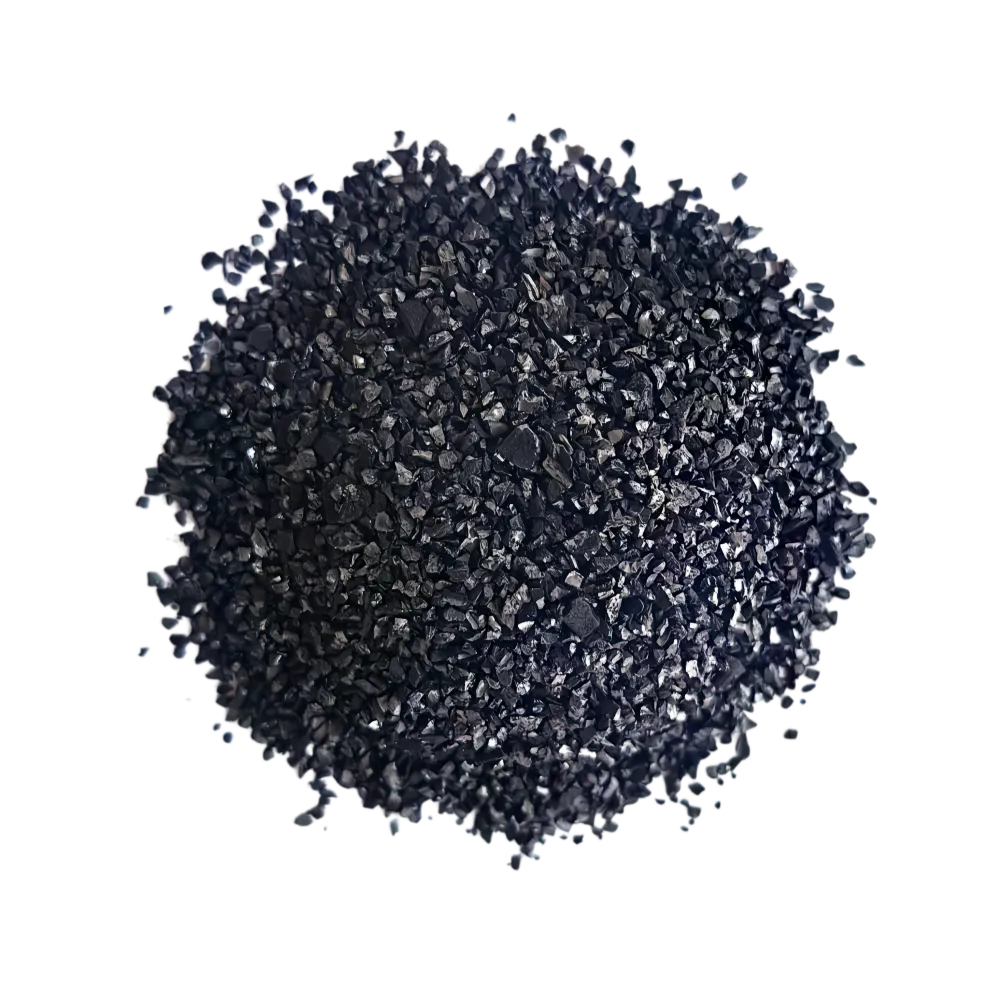

Présentation du produit
Dans les secteurs agroalimentaire, pharmaceutique et de la chimie fine, la décoloration n’est pas seulement une étape esthétique : elle influe directement sur la pureté du produit, l’uniformité des lots et la conformité réglementaire. Les fabricants sont régulièrement confrontés à trois problèmes opérationnels majeurs : une décoloration incomplète entraînant des retouches coûteuses ou des rebuts, un dosage excessif de charbon qui fait grimper les coûts des matières premières, et des agents décolorants qui laissent des résidus métalliques ou des arômes indésirables.
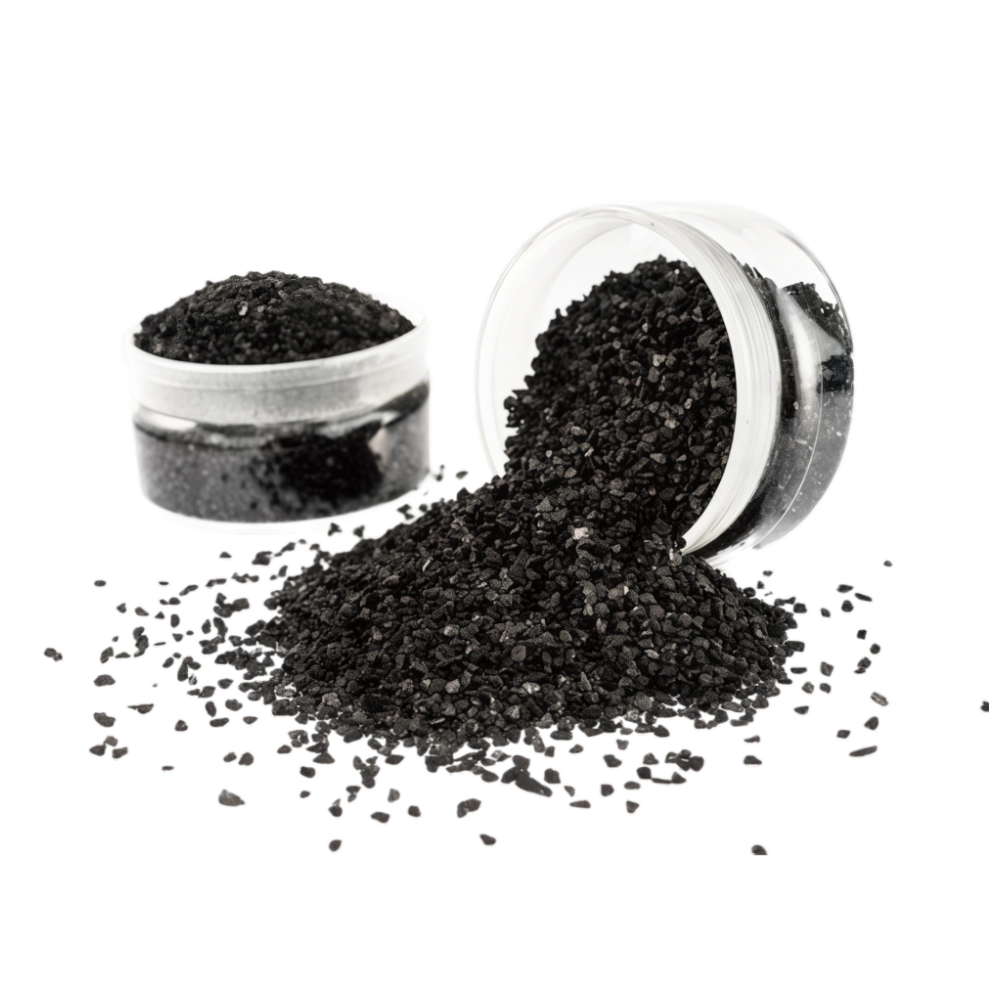
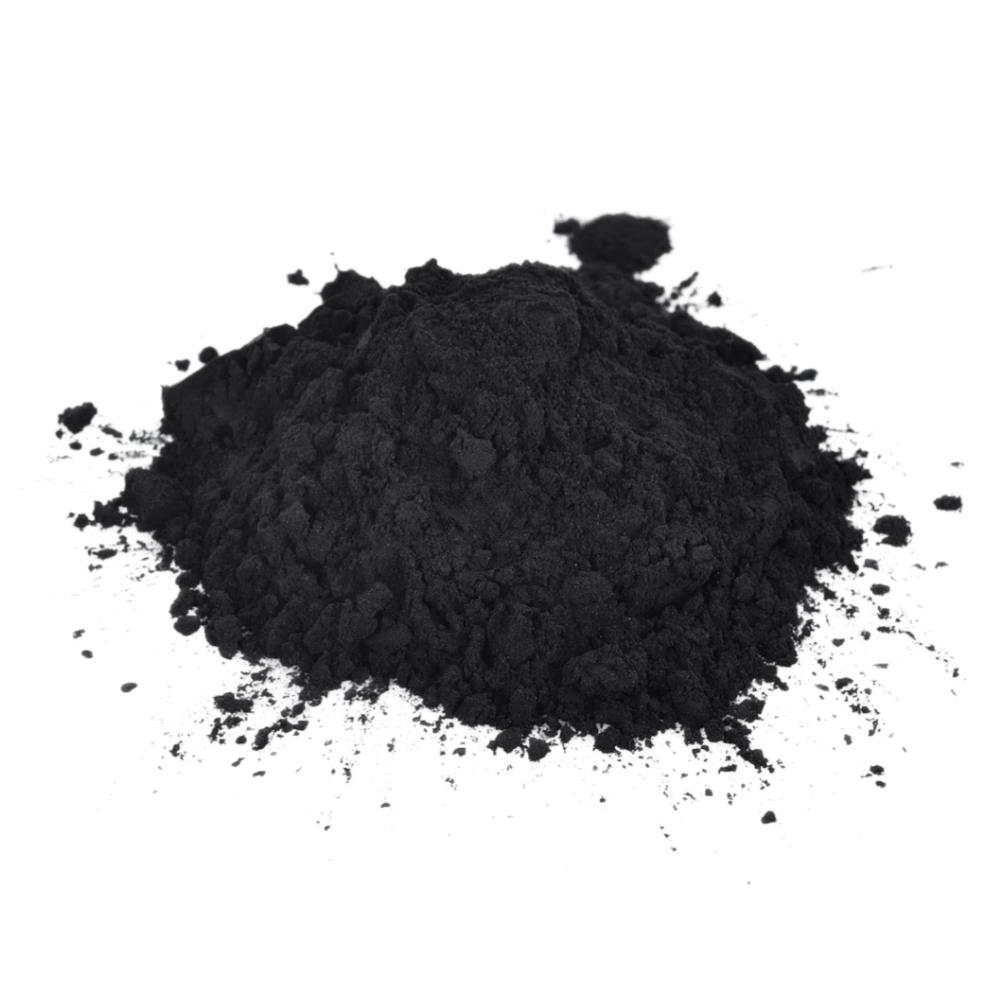
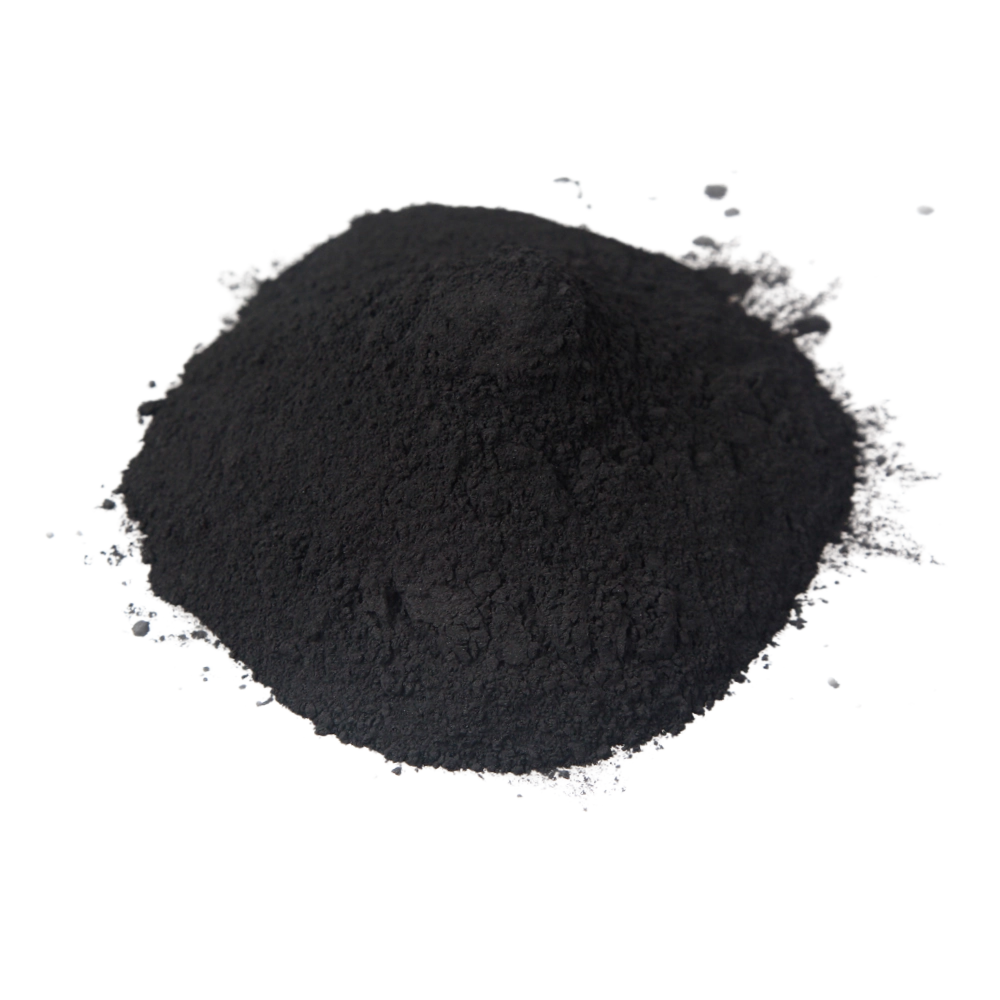
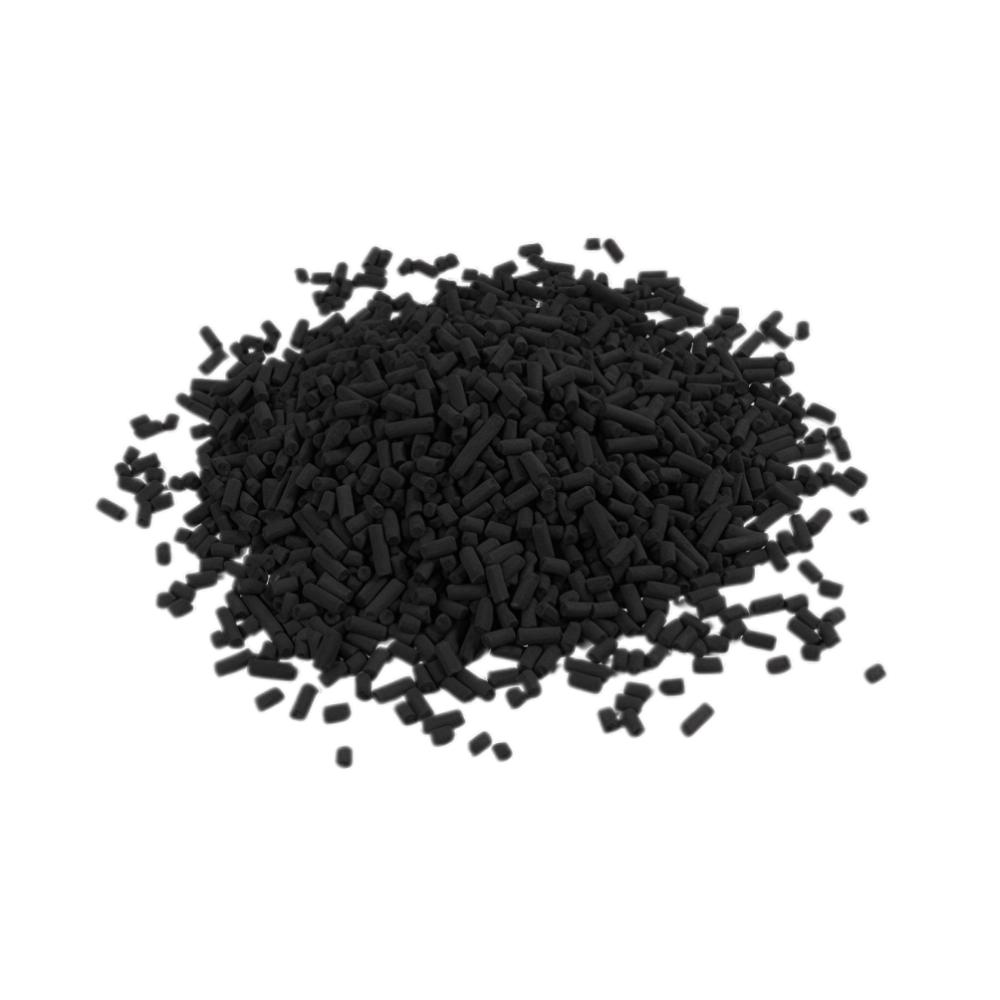
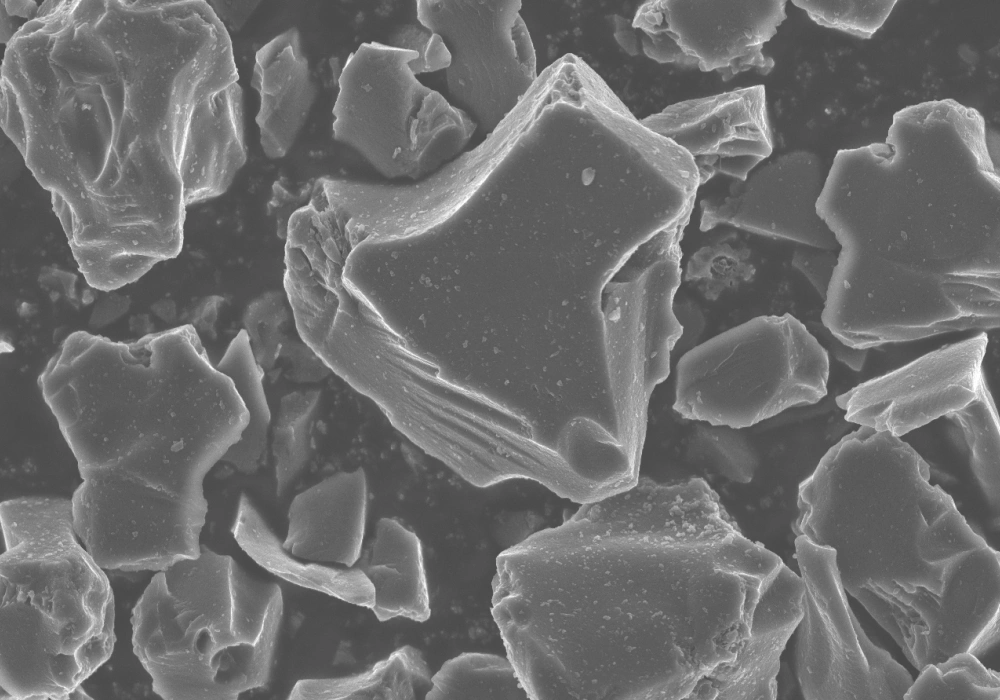
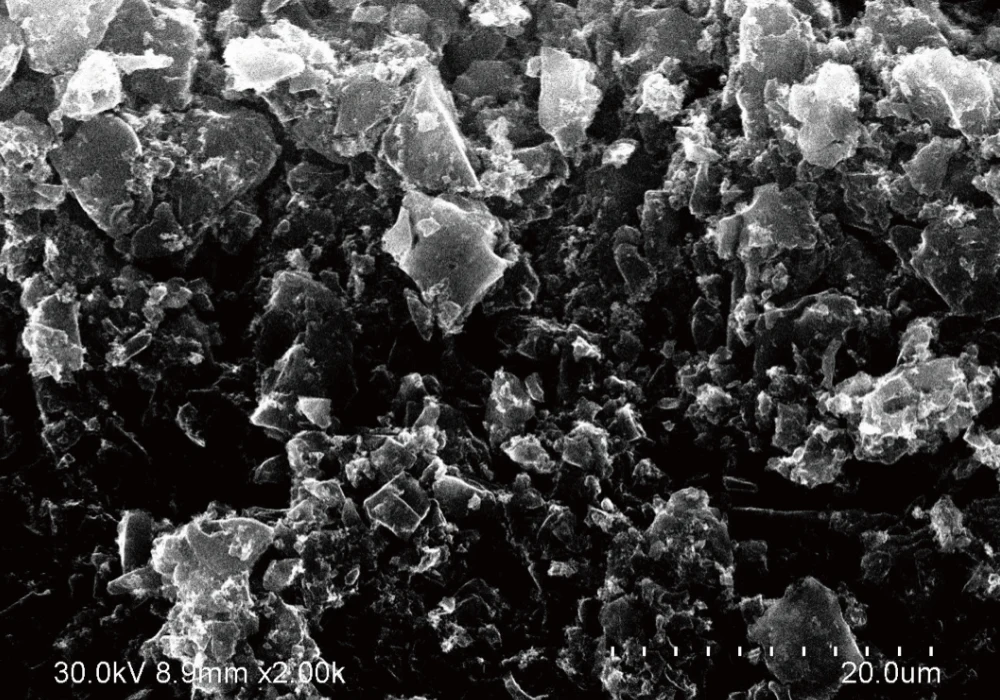
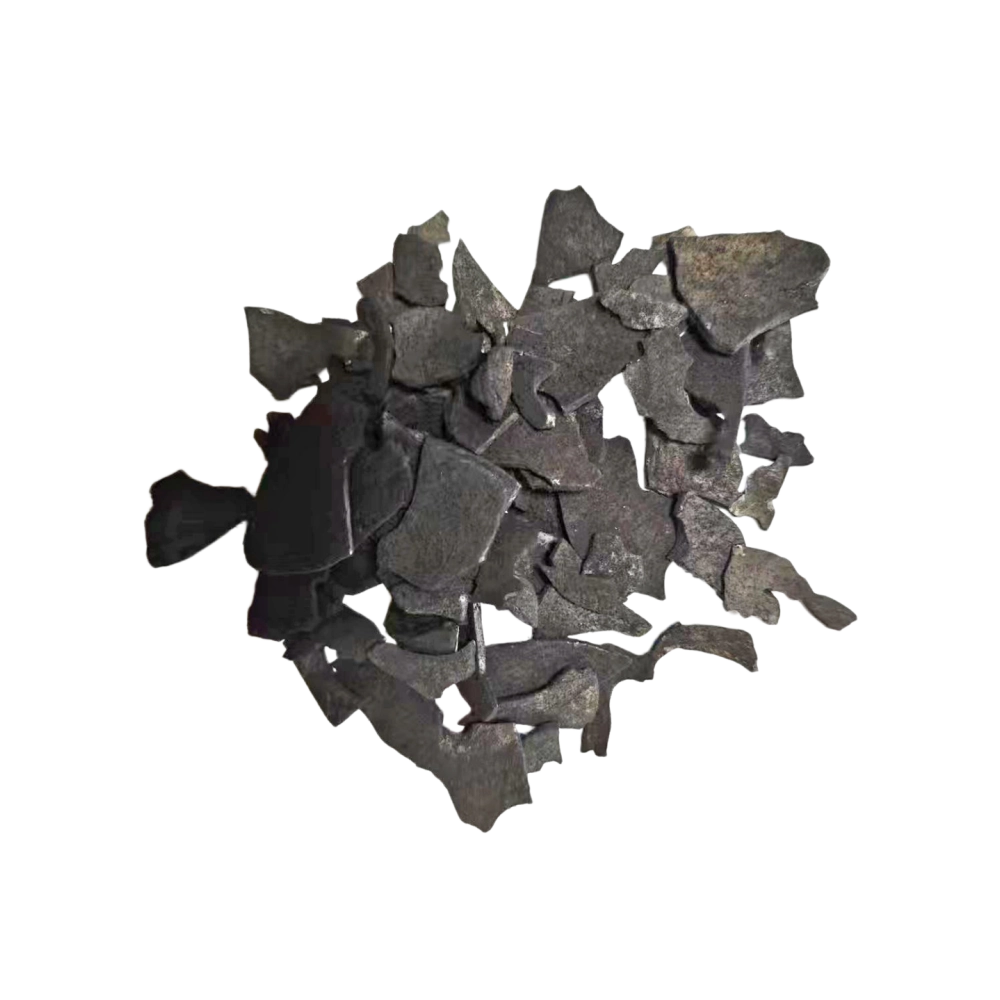
La série LPF propose de la poudre de charbon actif à l'acide phosphorique pour éliminer ces problèmes. Grâce à une activation chimique à l’acide phosphorique, le LPF développe une structure mésoporeuse riche dont les diamètres des pores se situent principalement dans la plage de 2 à 50 nm. Cette architecture piège efficacement les contaminants à grosses molécules — la chlorophylle dans les huiles végétales, les mélanoïdines dans les sirops de sucre, les protéines dans les fermentations pharmaceutiques — que les charbons activés à la vapeur, dominés par des micropores, laissent souvent passer. Il en résulte une cinétique d’adsorption plus rapide et une capacité de décoloration supérieure dans les applications en phase liquide.
Le LPF est fabriqué à partir de matières premières issues du bois à faible teneur en cendres, dont la teneur en cendres est maintenue en dessous de 10%, et présente une Licence de production alimentaire.Cela le rend adapté aux applications impliquant un contact direct avec les aliments, telles que la transformation des huiles alimentaires, du sucre et des boissons. Sa surface naturellement acide (pH 2–5) permet également l’adsorption sélective de contaminants alcalins — amines, alcaloïdes et colorants cationiques —, ce qui lui confère un avantage par rapport aux charbons à pH neutre dans certaines tâches spécifiques de purification chimique.
Principaux domaines d'application
- Raffinage et décoloration des huiles alimentaires — Élimine les pigments, les produits d'oxydation et les résidus de savon présents dans les huiles végétales et animales, améliorant ainsi la brillance et la stabilité de conservation.
- Décoloration du sucre et des sirops — Traite les sirops de sucre de canne et de betterave afin d'éliminer les mélanoïdines et les colloïdes sans les soumettre à un traitement excessif.
- Clarification des boissons et des alcools — Clarifie le vin, la bière, les spiritueux et les boissons non alcoolisées en éliminant les colloïdes responsables de la turbidité et l'excès de couleur, tout en préservant l'intégrité gustative.
- Purification pharmaceutique — Décolore les principes actifs pharmaceutiques (API), les excipients et les bouillons de fermentation afin de respecter les normes de pureté et de réduire les variations d'un lot à l'autre.
- Purification des intermédiaires chimiques — Élimine les traces de colorants et les impuretés à grosses molécules présentes dans les produits chimiques fins et les intermédiaires, pour lesquels même une légère décoloration indique un écart de qualité.
Caractéristiques techniques
| Caractéristiques techniques | F-14 | F-16 | F-18 | Unité |
|---|---|---|---|---|
| Adsorption du bleu de méthylène | >210 | >240 | >270 | mg/g |
| Teneur en humidité | <10 | <10 | <10 | %-wt |
| Teneur en cendres | <10 | <10 | <10 | %-wt |
| pH | 2–5 | 2–5 | 2–5 | - |
| Densité d'emballage | 280–320 | 280–320 | 280–320 | kg/m³ |
| Taille des particules (< 200 mesh, 0,75 μm) | >90 | >90 | >90 | %-wt |
| Certification | Licence de production alimentaire | Licence de production alimentaire | Licence de production alimentaire | - |
| Emballage | 20 kg / 400 kg | 20 kg / 400 kg | 20 kg / 400 kg | - |
Méthodes d'essai conformes à la norme GB/T 12496-1999.
Principaux avantages
- Développement de mésopores à l'aide d'acide phosphorique — Contrairement aux charbons actifs traités à la vapeur, qui reposent principalement sur des micropores, le procédé à l'acide phosphorique de LPF crée un réseau riche en mésopores, idéal pour l'adsorption des pigments, des colloïdes et des composés organiques de haut poids moléculaire dans les systèmes liquides.
- Évolutivité sur trois niveaux — Les modèles F-14, F-16 et F-18 forment une échelle de performances bien définie. Adaptez le niveau à votre charge de couleur réelle, plutôt que de surdoser un produit au charbon « universel » ou de risquer un traitement insuffisant.
- Sécurité alimentaire — Base en bois à faible teneur en cendres, avec une teneur en cendres inférieure à 10%, et titulaire d'un agrément de production alimentaire valide. Le risque de lixiviation de métaux est nettement inférieur à celui des alternatives à base de charbon, ce qui garantit une tranquillité d'esprit en cas de contact avec les denrées alimentaires et les produits pharmaceutiques.
- Chimie sélective des surfaces — La surface légèrement acide (pH 2–5) favorise la capture des contaminants basiques par attraction ionique, offrant ainsi de meilleures performances que les charbons neutres dans les applications impliquant des amines, des alcaloïdes et des colorants cationiques.
- Séparation rapide solide-liquide — Sa forme de poudre fine (granulométrie inférieure à 200 mesh, avec un taux de passant supérieur à 90 %) garantit un contact intime avec les liquides de traitement, ce qui permet une cinétique d'adsorption rapide et une filtration rapide, réduisant ainsi la durée des cycles de production.
Technologie
Comment l'activation à l'acide phosphorique confère à LPF son avantage en matière de décoloration
L'activation physique à la vapeur utilise de la vapeur d'eau à haute température pour générer des micropores, particulièrement efficaces pour l'adsorption en phase gazeuse et l'élimination des petites molécules. Le LPF utilise une activation chimique à l'acide phosphorique à des températures relativement modérées (400–500 °C). L’acide réagit avec la matière lignocellulosique, créant ainsi un réseau de mésopores bien développé. Cela confère au LPF trois avantages structurels :
- Tout d'abord, la prédominance des mésopores. Alors que les charbons activés à la vapeur sont riches en micropores (< 2 nm), les mésopores du LPF (2 à 50 nm) offrent le volume poreux nécessaire pour accueillir de grosses molécules colorées et des colloïdes. Dans les huiles alimentaires, les sirops de sucre et les bouillons pharmaceutiques, ces mésopores permettent un accès plus rapide et offrent une plus grande capacité de rétention pour les contaminants qui, s’ils passaient par des micropores plus étroits, les obstrueraient ou ne pourraient tout simplement pas y pénétrer.
- Deuxièmement, la chimie de surface maîtrisée. L'activation à l'acide phosphorique introduit des groupes fonctionnels acides à la surface du carbone. Grâce à des protocoles de lavage rigoureusement contrôlés, le LPF conserve une légère acidité (pH 2–5). Cette chimie de surface n'altère pas la saveur des aliments ; au contraire, elle favorise la capture sélective des impuretés alcalines par le biais de mécanismes d'échange d'ions.
- Troisièmement, un substrat à base de bois à faible teneur en cendres. Le procédé LPF utilise du bois naturel, dont la teneur en minéraux est intrinsèquement inférieure à celle du charbon. Grâce aux températures modérées utilisées lors de l'activation à l'acide phosphorique, le produit fini présente une teneur en cendres inférieure à 10%, ce qui réduit au minimum le risque de dissolution d'ions métalliques dans les denrées alimentaires et les produits pharmaceutiques sensibles.
Pourquoi privilégier le LPF plutôt que les charbons décolorants classiques ?
LPF par rapport au carbone en poudre issu du charbon (par exemple, Série B) Les poudres à base de charbon offrent une grande dureté et un faible coût pour une utilisation industrielle générale. Cependant, le charbon contient naturellement une teneur plus élevée en minéraux et en métaux lourds. La base à base de bois de LPF présente une teneur en cendres inférieure à 10% et un risque de contamination métallique moindre, ce qui en fait le choix le plus sûr pour charbon actif en poudre de qualité alimentaire applications.
LPF vs. charbon de poudre de coque de noix de coco Les charbons issus de coques de noix de coco sont très appréciés pour leur réseau de micropores et leur dureté, ce qui les rend parfaits pour le traitement de l'eau et l'adsorption en phase vapeur. Dans la décoloration des liquides, leurs micropores sont souvent trop étroits pour laisser passer les grosses molécules de pigments. La structure mésoporeuse à base d'acide phosphorique de LPF offre une efficacité bien supérieure pour l'élimination des matières colorantes et des colloïdes présents dans les huiles et les sirops.
LPF vs agents décolorants chimiques (terre décolorante) La terre décolorante et les agents chimiques similaires nécessitent souvent des dosages élevés, peuvent laisser des odeurs résiduelles ou altérer le goût du produit, et génèrent des déchets solides non recyclables. Le LPF, en tant qu’adsorbant régénérable, élimine la couleur sans modifier la nature chimique ni le profil gustatif du produit, offrant ainsi un bon équilibre entre coût et durabilité.
Série LPF à taux unique vs série LPF à taux différenciés La plupart des fournisseurs proposent une seule spécification de " charbon en poudre de qualité alimentaire ". Le système à trois niveaux de LPF (F-14 / F-16 / F-18) permet aux usines de transformation d’optimiser le dosage et le temps de contact en fonction de l’intensité réelle de la couleur de la matière première — utilisez le F-14 pour les charges standard, passez au F-16 ou au F-18 pour les matières premières foncées ou les produits haut de gamme — sans changer de fournisseur ni procéder à une nouvelle qualification des matériaux.
Guide de sélection des niveaux
Vous ne savez pas quelle classe choisir ? Consultez ce guide pratique :
- Choisissez le F-14 pour les charges de décoloration standard : huiles végétales de couleur claire, sirops de sucre de canne courants, clarification générale des boissons et applications où le coût est un facteur déterminant et où l'objectif est d'obtenir une élimination fiable de la couleur à faible dosage.
- Choisissez le F-16 pour les charges de couleur moyennes à élevées : huiles alimentaires plus foncées, sirops de sucre de betterave à forte teneur en polyphénols, intermédiaires pharmaceutiques nécessitant une homogénéité entre les lots, et procédés chimiques présentant des niveaux de contaminants variables.
- Choisissez le F-18 pour les exigences extrêmes en matière de décoloration : huiles recyclées très colorées, spiritueux vieillis et bières brunes, produits chimiques spécialisés pour lesquels la présence de traces de couleur indique un écart de qualité, ainsi que tout processus critique où le coût d'un lot défectueux dépasse largement la différence de prix entre les différentes qualités de charbon.