

Ein höherer CTC-Wert deutet in der Regel auf einen höheren Aktivierungsgrad in der Gasphase hin. Das bedeutet jedoch nicht, dass 100% CTC-Kohle 100% VOCs entfernt, doppelt so lange hält wie die Sorte 50% oder in jedem Adsorber die niedrigsten Betriebskosten verursacht.
Eine Anlage mit mäßigen und zeitweise auftretenden Lösungsmittelemissionen kann mit einem CTC-Typ 60% eine bessere Wirtschaftlichkeit erzielen. Eine regenerierbare Lösungsmittelrückgewinnungsanlage kann von einem CTC-Typ 80% profitieren. Bei einem kompakten System mit kontinuierlich hoher organischer Belastung kann der Einsatz eines 100%-CTC-Produkts gerechtfertigt sein, sofern die VOC-Zusammensetzung, der Luftdurchsatz, der Druckabfall und die Regenerationsbedingungen dies zulassen.
In diesem Artikel werden verglichen 60%, 80% und 100% CTC-Aktivkohle und erläutert, wie man eine geeignete Ausgangsqualität für einen industriellen VOC-Strom auswählt.
Was bedeutet „CTC-Aktivität“?
Die CTC-Aktivität ist eine standardisierte Labormessung, mit der der Aktivierungsgrad von gasphasenaktivierter Aktivkohle bestimmt wird.
Gemäß ASTM D3467 wird die Tetrachlorkohlenstoff-Aktivität als prozentuales Verhältnis zwischen der Masse des adsorbierten Tetrachlorkohlenstoffs und der Masse der Aktivkohleprobe unter festgelegten Prüfbedingungen berechnet.
Die CTC-Aktivität gibt hauptsächlich Aufschluss über die Porenbildung und den Aktivierungsgrad. Sie ist kein direkter Indikator für:
- VOC-Abscheidungsgrad
- Zeit für den Durchbruch
- Dynamische Arbeitsleistung
- Ausbeute bei der Lösungsmittelrückgewinnung
- Regenerationswirkungsgrad
- Lebensdauer von Kohlenstoff
- Mechanische Festigkeit
CTC sollte als Produktvergleichs- und Qualitätskontrollparameter innerhalb einer verwandten Familie von Gasphasenkohlenstoffen betrachtet werden.
Warum die CTC-Aktivität nach wie vor nützlich ist
Eine höhere CTC-Aktivität deutet im Allgemeinen darauf hin, dass sich ein größeres Porenvolumen gebildet hat. Bei geeigneten organischen Dämpfen kann dies zu einer höheren potenziellen Adsorptionskapazität führen.
Eine stärkere Aktivierung kann jedoch auch folgende Auswirkungen haben:
- Schüttdichte
- In ein Gefäß eingefüllte Kohlenstoffmasse
- Produktkosten
- Mechanische Haltbarkeit
- Regenerationsverhalten
- Pelletgeometrie
- Druckabfall
Die richtige Frage beim Einkauf lautet nicht, welche Aktivkohle den höchsten CTC-Wert aufweist. Vielmehr geht es darum, welche Sorte bei den niedrigsten Gesamtbetriebskosten eine ausreichende Arbeitskapazität und einen akzeptablen Druckabfall bietet.
Für eine umfassendere Anwendungsplanung sehen Sie sich die Informationen von PureStar an: Aktivkohle-Lösungen für die industrielle VOC-Behandlung.
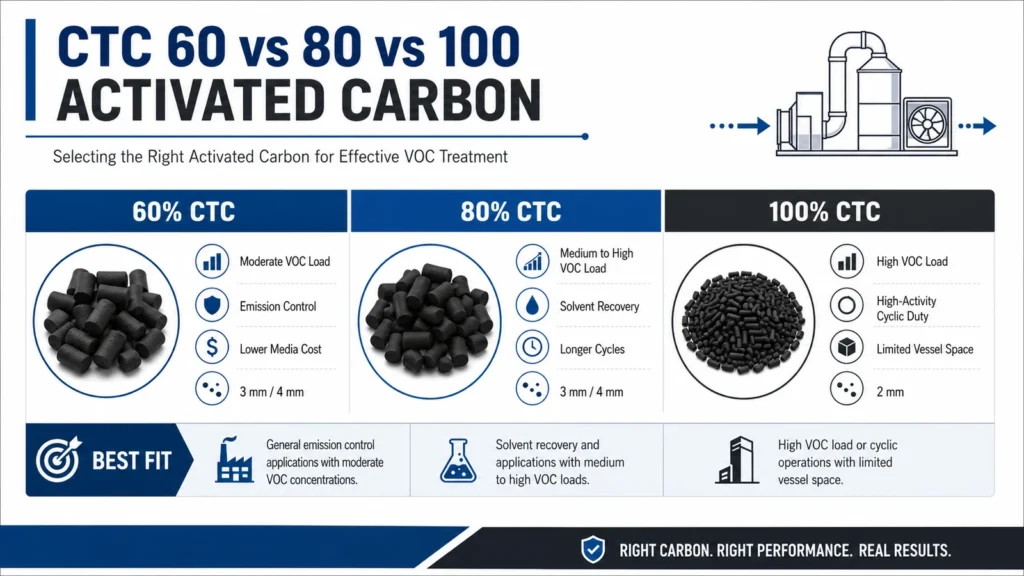
CTC 60 vs. 80 vs. 100: Praktischer Vergleich
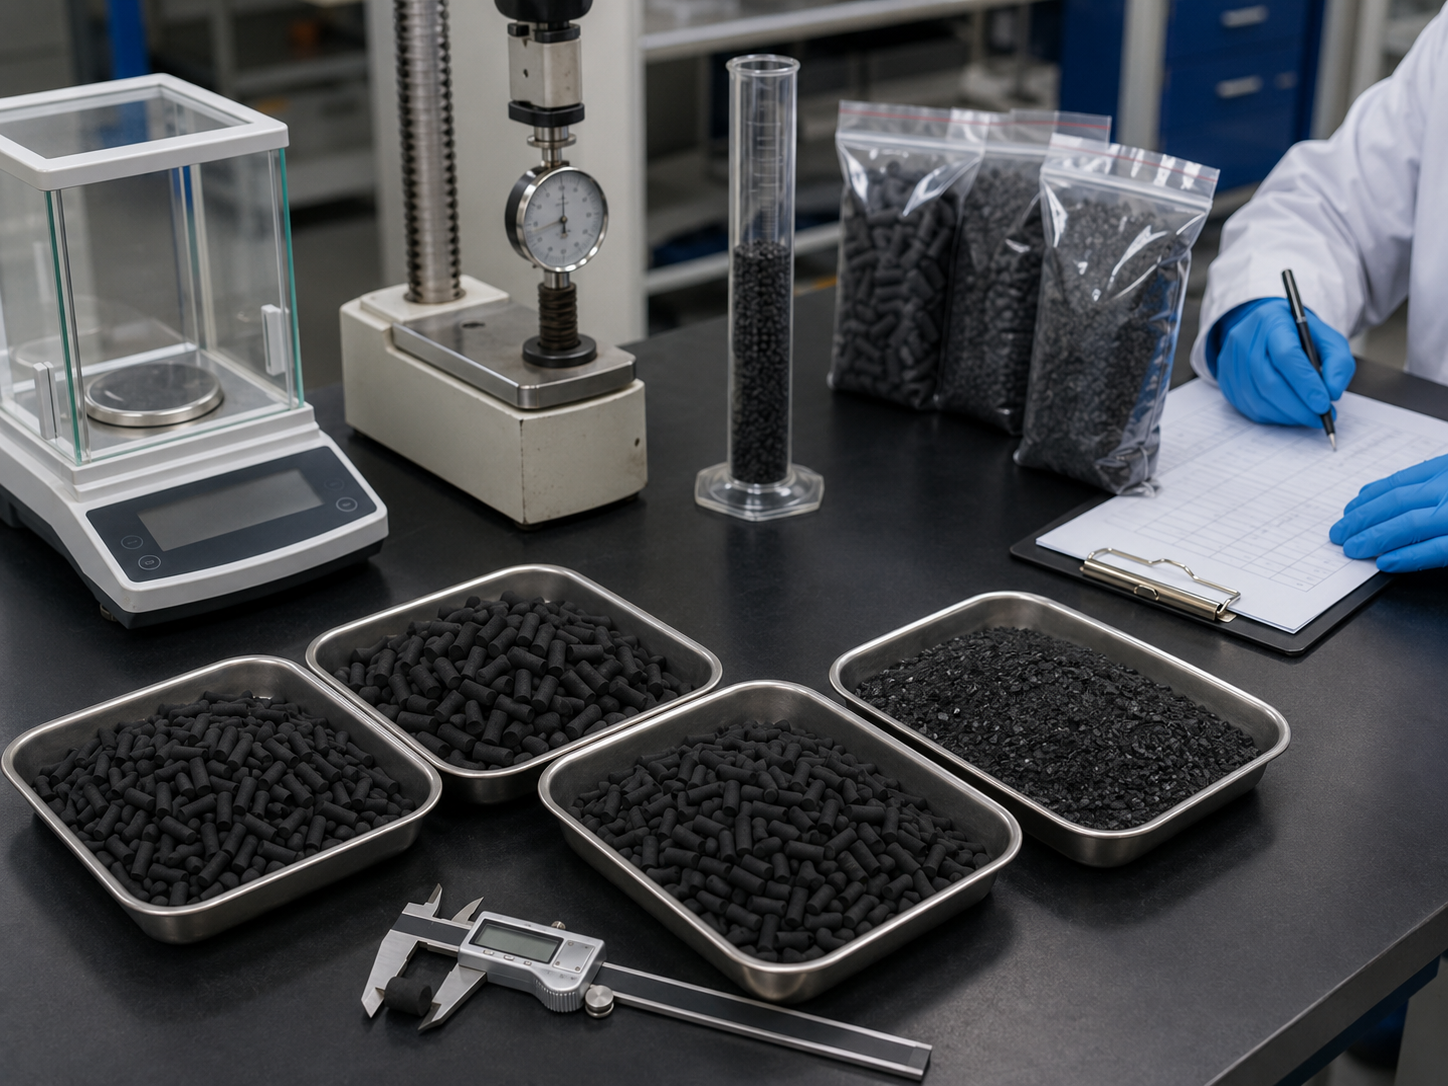
Die folgende Tabelle enthält vorläufige Einstufungen innerhalb des PureStar-Sortiments an pelletiertem Kohlenstoff. Dabei handelt es sich nicht um branchenweit gültige Grenzwerte.
| Auswahlkriterium | 60% CTC | 80% CTC | 100% CTC |
|---|---|---|---|
| Typische Aufgabe | Kontrolle von VOC und Gerüchen in der Industrie | Lösungsmittelrückgewinnung und höhere VOC-Belastung | Einsatz mit hochaktiven zyklischen Lösungsmitteln |
| VOC-Belastung | Mäßig oder unterschiedlich | Mittel bis hoch | Hoch oder kontinuierlich |
| Betriebsmodell | Austauschbares oder extern regeneriertes Filterbett | Austauschbares oder regenerierbares Bett | In der Regel wiederverwertbar |
| PureStar-Pelletgröße | 3 mm oder 4 mm | 3 mm oder 4 mm | P-100 ist hauptsächlich eine 2-mm-Sorte |
| Relative Medienkosten | Nach unten | Höher | Höchste |
| Hauptauswahllogik | Kosteneffiziente Einhaltung der Vorschriften | Kapazitäts- und Wiederherstellungsbilanz | Begrenzter Laderaum oder teure Ausfallzeiten |
60% CTC zur industriellen VOC-Kontrolle
PureStar’s PL-360/PL-460 60% CTC-Aktivkohle ist in den Pelletgrößen 3 mm und 4 mm für verbesserte industrielle VOC- und Geruchsbekämpfungsanwendungen erhältlich.
Eine CTC-Sorte vom Typ 60% kann ein geeigneter Ausgangspunkt sein, wenn:
- Die VOC-Konzentrationen sind mäßig
- In der Produktion kommt es gelegentlich zu Spitzenauslastungen
- Das Hauptziel ist die Einhaltung der Emissionsgrenzwerte
- Das aufgefangene Lösungsmittel wird nicht wiederverwendet
- Der Kohlenstoff wird außerhalb des Standorts ersetzt oder regeneriert
- Die Medienkosten sind ein wichtiger Faktor
- Das Gefäß ist für 3-mm- oder 4-mm-Pellets geeignet
Zu den typischen Anwendungsbereichen zählen Druckabgase, Beschichtungsanlagen, die Klebstoffherstellung, die Harzherstellung, die Entlüftung in der chemischen Industrie sowie zeitweise auftretende Lösungsmittelemissionen.
Der Hauptvorteil liegt in einem ausgewogenen Verhältnis zwischen Gasphasenaktivität und Medienkosten.
80% CTC zur Lösungsmittelrückgewinnung
PureStar’s PL-380/PL-480 80% CTC-Aktivkohle ist in den Ausführungen 3 mm und 4 mm für die Lösungsmittelrückgewinnung, die Kohlenwasserstoffdampfabscheidung und regenerierbare Gasphasensysteme erhältlich.
Eine CTC-Sorte vom Typ 80% kann in folgenden Fällen geeignet sein:
- Die VOC-Belastung ist mittel bis hoch
- Das Lösungsmittel wird zurückgewonnen und wiederverwendet
- Längere Adsorptionszyklen verbessern die Wirtschaftlichkeit
- Häufige Wechsel unterbrechen die Produktion
- Eine Dampf- oder thermische Regeneration ist möglich
- Eine Sorte der Klasse 60% bricht zu schnell durch
Zu den potenziellen Zielsubstanzen zählen Toluol, Xylol, Acetatester, Alkohole, Lacklösungsmittel, Drucklösungsmittel und Kohlenwasserstoffdämpfe.
Die zusätzlichen Kosten sollten durch messbare Vorteile wie längere Zyklen, weniger Regenerationen, einen geringeren Arbeitsaufwand oder eine höhere Lösungsmittelrückgewinnung gerechtfertigt sein.
100% CTC für anspruchsvolle zyklische Betriebsbedingungen
PureStar’s P-100 hochaktives Pelletkohle ist für den Einsatz über 100% CTC ausgelegt und für die Lösungsmittelrückgewinnung, die Öl- und Gasdampfrückgewinnung sowie die Behandlung hoher VOC-Belastungen vorgesehen.
Ein 100%-CTC-Produkt kann in Betracht gezogen werden, wenn:
- Die Lösungsmittelbeladung ist durchweg hoch
- Das verfügbare Schiffsvolumen ist begrenzt
- Regenerationszyklen sind kostspielig
- Produktionsausfälle verursachen hohe Kosten
- Zurückgewonnenes Lösungsmittel hat einen erheblichen Wert
- Der Adsorber ist für kleinere Pelletgrößen ausgelegt
- Dynamische Tests unterstützen das Upgrade
Es sollte nicht als universeller Ersatz für 60%- oder 80%-CTC-Kohle angesehen werden.
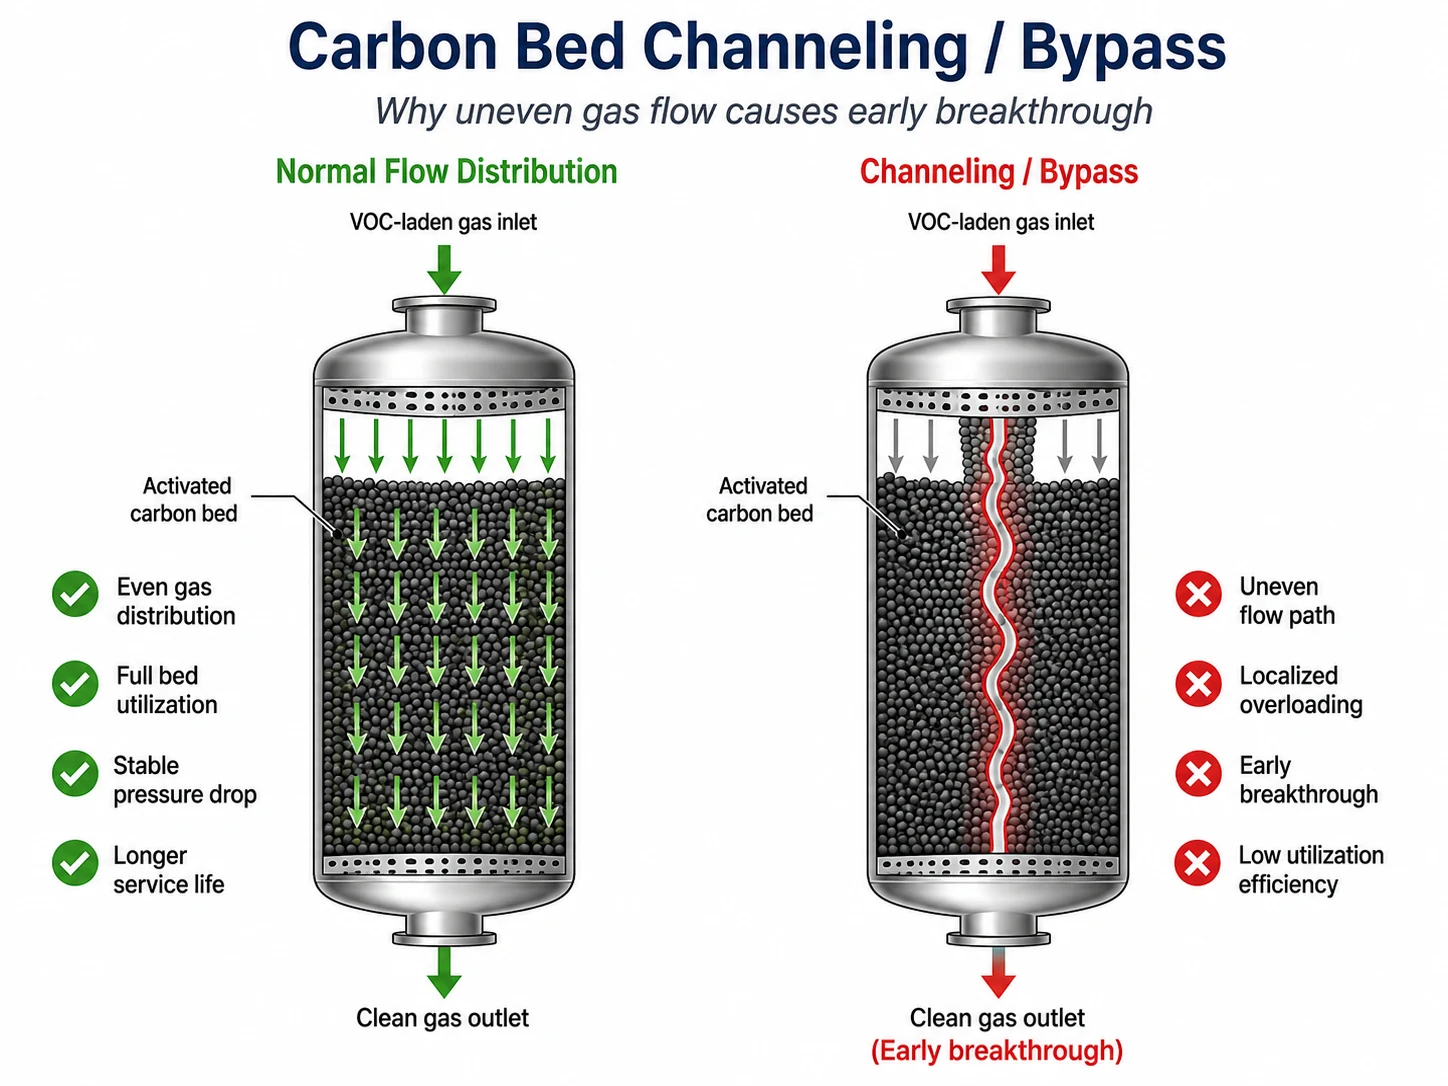
Ein vorzeitiger Durchbruch kann stattdessen durch Feuchtigkeit, Kondensation, übermäßigen Luftstrom, unzureichende Verweildauer, Kanalisierung, Verschmutzung oder eine Veränderung der VOC-Zusammensetzung verursacht werden.
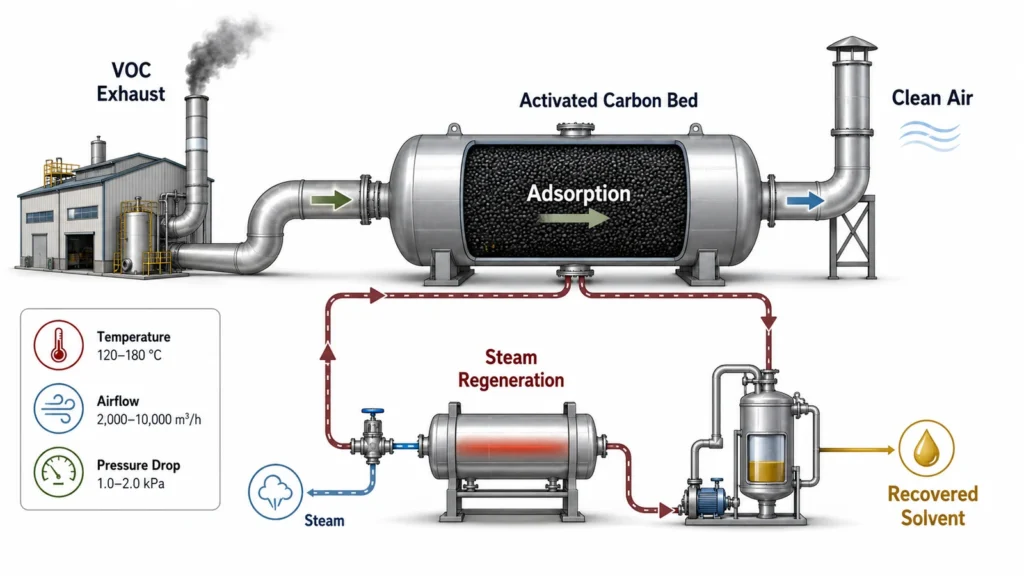
Was ist mit 90% CTC?
PureStar bietet außerdem PL-390/PL-490 90% CTC-Aktivkohle in den Korngrößen 3 mm und 4 mm.
Eine Einstufung in die Klasse 90% kann in folgenden Fällen in Betracht gezogen werden:
- Es ist mehr Aktivität erforderlich, als die Note 80% bietet
- Ein 3-mm- oder 4-mm-Pellet ist vorzuziehen
- In einem großen Festbett muss der Druckabfall geregelt werden
- Der Käufer möchte nicht direkt in die P-100 umziehen.
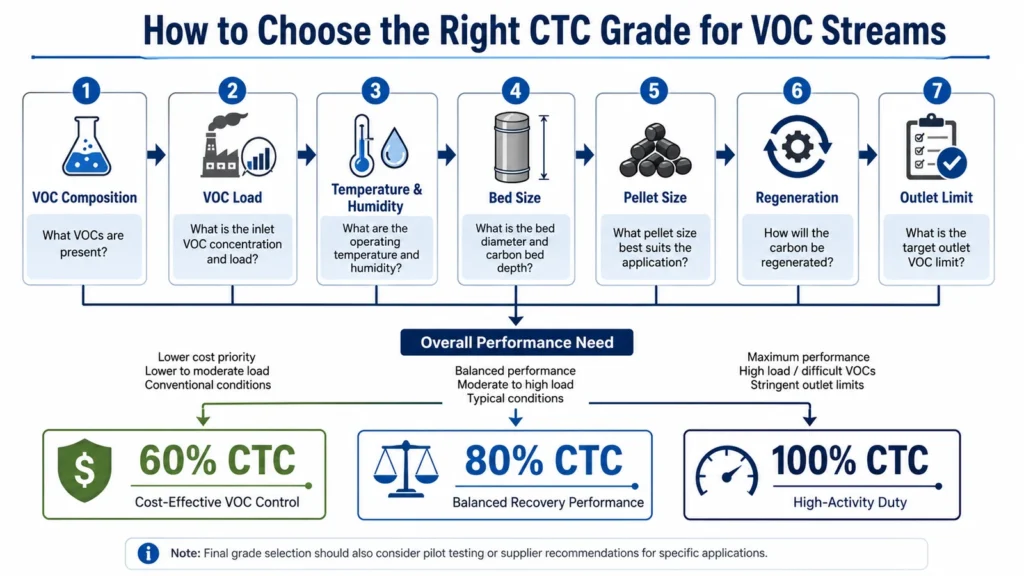
Sieben Faktoren, die die richtige Note bestimmen
1. Zusammensetzung der VOC
Zwei Ströme mit derselben Gesamt-VOC-Konzentration können unterschiedliche Kohlenstoff-Lebensdauern aufweisen.
Die Adsorption hängt von der Molekülgröße, dem Siedepunkt, dem Dampfdruck, der Polarität, der Konzentration und der Konkurrenz zwischen den Verbindungen ab.
Geben Sie die chemischen Bezeichnungen, die ungefähren Anteile, die normale Zusammensetzung, die Spitzenzusammensetzung, die Sicherheitsdatenblätter (SDS) sowie die verfügbaren Gasanalysedaten an.
2. Normale und maximale VOC-Belastung
Der Kohlenstoffverbrauch hängt von der in das Bett eintretenden VOC-Masse ab, nicht allein von der Konzentration.
VOC-Belastung, kg/h = Luftdurchsatz, m³/h × VOC-Konzentration, mg/m³ ÷ 1.000.000
Beispiel:
- Luftdurchsatz: 15.000 m³/h
- Normale Konzentration: 300 mg/m³
15.000 × 300 ÷ 1.000.000 = 4,5 kg VOC/h
Steigt die Konzentration auf 900 mg/m³, beträgt die Spitzenlast 13,5 kg/h. Ein ausschließlich anhand der durchschnittlichen Konzentration ausgewählter Filtergrad kann bei wiederholten Spitzenwerten vorzeitig versagen.
3. Emissionsminderung oder Lösungsmittelrückgewinnung
Bei der Emissionskontrolle im Ein-Durchlauf-Verfahren legen Käufer in der Regel Wert auf die CO₂-Kosten, einen vorhersehbaren Durchbruch, den Druckabfall und einen einfachen Austausch.
Im Hinblick auf die Rückgewinnung regenerierbarer Lösungsmittel sollten Käufer außerdem die Arbeitskapazität, die Regenerationshäufigkeit, den Energieverbrauch, die Lösungsmittelrückgewinnung, den Kohlenstoffverlust und die Produktionsausfallzeiten berücksichtigen.
4. Temperatur und Feuchtigkeit
Die physikalische Adsorption wird im Allgemeinen mit steigender Gastemperatur ungünstiger.
Feuchtigkeit kann bei einigen VOC-Strömen die nutzbare Kapazität verringern. Kondensat kann den Luftstrom blockieren, den Druckabfall erhöhen, Kanalisierungen verursachen und zur Agglomeration der Pellets führen.
Ein stabiler Gasstrom unter Verwendung von 60% CTC-Kohle kann einen schlecht geregelten Nassstrom unter Verwendung einer Premium-Sorte in seiner Leistung übertreffen.
5. Bettabmessungen und Pelletgröße
Erfassen Sie den Behälterdurchmesser, die Schichttiefe, die Kohlenstoffmasse, den Luftstrom, den verfügbaren Gebläsedruck, die Druckdifferenz und die vorhandene Pelletgröße.
Kleinere Pellets verbessern in der Regel den Stoffaustausch, erhöhen jedoch den Strömungswiderstand. Größere Pellets verringern normalerweise den Druckabfall, erfordern jedoch weiterhin eine ausreichende Betttiefe und Kontaktzeit.
6. Regenerationsverfahren
Bei austauschbaren Aktivkohlefiltern sollten Sie die Kosten für die gelieferten Filtermedien, die Frachtkosten, die Arbeitskosten, die Entsorgungskosten und die tatsächliche Lebensdauer vergleichen.
Bei regenerierbaren Systemen sollten außerdem der Heiz- oder Dampfbedarf, die Abkühlzeit, die Lösungsmittelrückgewinnung, der Kohlenstoffverschleiß und die Ausfallzeiten verglichen werden.
7. Voraussetzung für einen Durchbruch
Eine Anlage kann Kohlenstoff binden, wenn die Konzentration am Auslass 10% der Konzentration am Einlass erreicht. Eine andere Anlage hat möglicherweise einen wesentlich strengeren absoluten Emissionsgrenzwert.
Geben Sie stets die normale Eingangskonzentration, die Spitzenkonzentration, den erforderlichen Ausgangsgrenzwert, die Definition des Durchbruchs und die Überwachungsmethode an.
So prüft PureStar eine VOC-Anwendung
Schritt 1: Die Schadstoffe ermitteln
Stellen Sie fest, ob das Gas ausschließlich adsorbierbare organische Dämpfe enthält oder ob es auch H₂S, Ammoniak, saure Gase, Ölnebel, Staub oder kondensierbare Aerosole enthält.
Bei reaktiven Gasen kann es erforderlich sein, imprägnierten Kohlenstoff zu verwenden, anstatt sich allein auf die CTC-Auswahl zu beschränken.
Schritt 2: Berechnung der VOC-Belastung
Verwenden Sie die tatsächlichen Luftstromwerte sowie die Normal- und Spitzenkonzentrationsdaten. Verlassen Sie sich nicht ausschließlich auf Monatsdurchschnittswerte oder die Auslegungswerte der Originalausrüstung.
Schritt 3: Festlegung des operativen Ziels
Stellen Sie fest, ob es sich bei der Anwendung um eine Ein-Durchlauf-Behandlung, eine austauschbare Adsorption, eine Regeneration außerhalb der Anlage, eine Regeneration vor Ort oder eine Lösungsmittelrückgewinnung handelt.
Schritt 4: Überprüfung der Gasbedingungen
Überprüfen Sie Temperatur, relative Luftfeuchtigkeit, Taupunktmarge, Kondensationsrisiko, Partikelbelastung und Vorbehandlung.
Schritt 5: Passen Sie den Kohlenstoff an den Behälter an
Überprüfen Sie das Bettvolumen, die Betttiefe, die Anströmgeschwindigkeit, die Verweildauer, den zulässigen Druckabfall und den Pelletdurchmesser.
Schritt 6: Vergleich der Gesamtbetriebskosten
Kohlenstoffkosten pro Betriebsstunde = angefallene Kohlenstoffkosten ÷ tatsächliche Betriebsdauer
Für regenerierbare Systeme:
Gesamtkosten der Aufbereitung = Kohlenstoffzugabe + Regenerationsenergie + Arbeitskosten + Ausfallzeiten + nicht zurückgewonnenes Lösungsmittel
Schritt 7: Dynamische Tests in Betracht ziehen
Dynamische Tests sind besonders dann sinnvoll, wenn das VOC-Gemisch konkurrierende Lösungsmittel enthält, die Luftfeuchtigkeit schwankt, strenge Durchbruchgrenzwerte gelten oder die Aufwertung auf eine Premium-Qualität mit erheblichen Kosten verbunden ist.
Schnellauswahl-Matrix
| Betriebszustand | Praktischer Ausgangspunkt |
|---|---|
| Mäßige VOC-Belastung ohne Lösungsmittelrückgewinnung | 60% CTC |
| Variable Beschichtung oder Druckabgas | 60% CTC, anschließend Spitzenlast überprüfen |
| Mittlere bis hohe Belastung mit Regeneration | 80% CTC |
| Lösungsmittelrückgewinnung, die längere Zyklen erfordert | 80% oder 90% CTC |
| Hohe Dauerbelastung in einem kompakten Behälter | 90% oder 100% CTC bewerten |
| Hochwertiges Lösungsmittel und kostspielige Ausfallzeiten | 100% CTC mit dynamischen Daten auswerten |
| Kondensation, Kanalisierung oder Verschmutzung | Behebe die Fehler im System, bevor du das Upgrade durchführst |
| H₂S, Ammoniak oder saure Gase | Wählen Sie imprägnierten Kohlenstoff aus |
Sicherheitshinweis
Aktivkohlesysteme, die konzentrierte organische Dämpfe behandeln, erfordern geeignete technische Kontrollmaßnahmen, darunter Temperaturüberwachung, Erdung, Brand- und Explosionsschutz, Druckabfallüberwachung sowie sichere Regenerationsverfahren.
Die Auswahl des Aktivkohleprodukts ersetzt weder die Auslegung des Adsorbers noch die Brandrisikobewertung noch die standortspezifische Überprüfung der Prozesssicherheit.
Häufig gestellte Fragen
Ist 100% CTC immer besser als 80% CTC?
Nein. Die höhere CTC-Spezifikation bietet möglicherweise nicht genügend betriebliche Vorteile, um die zusätzlichen Kosten in einem System mit mäßiger Auslastung zu rechtfertigen.
Hält 80% CTC 33% länger als 60% CTC?
Nicht unbedingt. CTC-Werte lassen sich nicht direkt in prozentuale Lebensdauerwerte umrechnen.
Ist 60% CTC für die industrielle VOC-Behandlung geeignet?
Ja. Dies kann eine sinnvolle Wahl bei mäßiger oder schwankender Auslastung sein, wenn das Hauptziel die Emissionsminderung ist.
Wann sollte ein Werk den Einsatz von 80% CTC in Betracht ziehen?
Berücksichtigen Sie dies, wenn eine höhere VOC-Beladung, Regeneration oder Lösungsmittelrückgewinnung längere Adsorptionszyklen wirtschaftlich sinnvoll macht.
Wann ist 100% CTC gerechtfertigt?
Dies kann bei Dauerbetrieb unter hoher Belastung, bei begrenztem Platzangebot im Behälter oder bei Lösungsmittelrückgewinnungssystemen mit kostspieligen Ausfallzeiten gerechtfertigt sein.
Warum sollte man 90% anstelle von 100% CTC wählen?
Die Sorte 90% bietet eine höhere Aktivität und ist weiterhin als 3-mm- oder 4-mm-Pellets erhältlich.
Kann CTC die Kapazität für ein bestimmtes Lösungsmittel vorhersagen?
Nicht für sich allein. Dynamische Prüfungen sind vorzuziehen, wenn die lösungsmittelspezifische Kapazität eine wichtige Rolle spielt.
Sollte CTC H₂S oder Ammoniak-Kohlenstoff auswählen?
In der Regel nicht. Für diese Gase wird üblicherweise imprägnierter Kohlenstoff verwendet, der entsprechend der Oberflächenchemie und der Reaktionskapazität ausgewählt wird.
Wählen Sie die Qualität, die zum jeweiligen Prozess passt
Wählen Sie 60% CTC für die moderate oder variable industrielle VOC-Kontrolle, bei der die Kosten für das Filtermedium und ein planbarer Austausch im Vordergrund stehen.
Bewerten 80% CTC wenn längere Zyklen aufgrund höherer Beladung, Regeneration oder Lösungsmittelrückgewinnung von Vorteil sind.
Bedenken Sie 90% CTC wenn zusätzliche Aktivität erforderlich ist, aber 3-mm- oder 4-mm-Pellets weiterhin vorzuziehen sind.
Bewerten 100% CTC wenn eine anhaltend hohe Auslastung, begrenzter Platz im Transportbehälter oder kostspielige Ausfallzeiten den Einsatz eines hochaktiven Produkts rechtfertigen können.
Vergewissern Sie sich vor dem Austausch, dass die verkürzte Lebensdauer nicht durch Feuchtigkeit, Hitze, Kanaleffekte, Verschmutzungen oder einen erhöhten Luftstrom verursacht wird. Erfahren Sie mehr über Warum Aktivkohlebetten vorzeitig durchlässig werden.
Auftrags- und Projektbetreuung
Teilen Sie PureStar die Zusammensetzung Ihrer VOCs, die Normal- und Spitzenkonzentration, den Luftdurchsatz, die Temperatur, die Luftfeuchtigkeit, den erforderlichen Auslassgrenzwert, die Abmessungen des Adsorbers, die derzeitige Pelletgröße, die aktuelle Kohlenstoffqualität sowie den Austausch- oder Regenerationszyklus mit.
PureStar kann geeignete CTC-Konzentrationen, Pelletgeometrien und Anforderungen für Vorversuche für Ihren VOC-Strom vergleichen.
Wenden Sie sich an PureStar, wenn Sie Unterstützung bei der Auswahl von VOC-Aktivkohle benötigen
Technische Hinweise
- ASTM D3467 – Tetrachlorkohlenstoff-Aktivität von Aktivkohle
- US-Umweltschutzbehörde (EPA) – Überwachung von Aktivkohleadsorbern
- US-Umweltschutzbehörde (EPA) – Kostenhandbuch für Kohlenstoffadsorber
Bei der endgültigen Produktauswahl sollten auch das Produkt-COA, die Ergebnisse der dynamischen Adsorption sowie die tatsächlichen Betriebsdaten vor Ort berücksichtigt werden.