
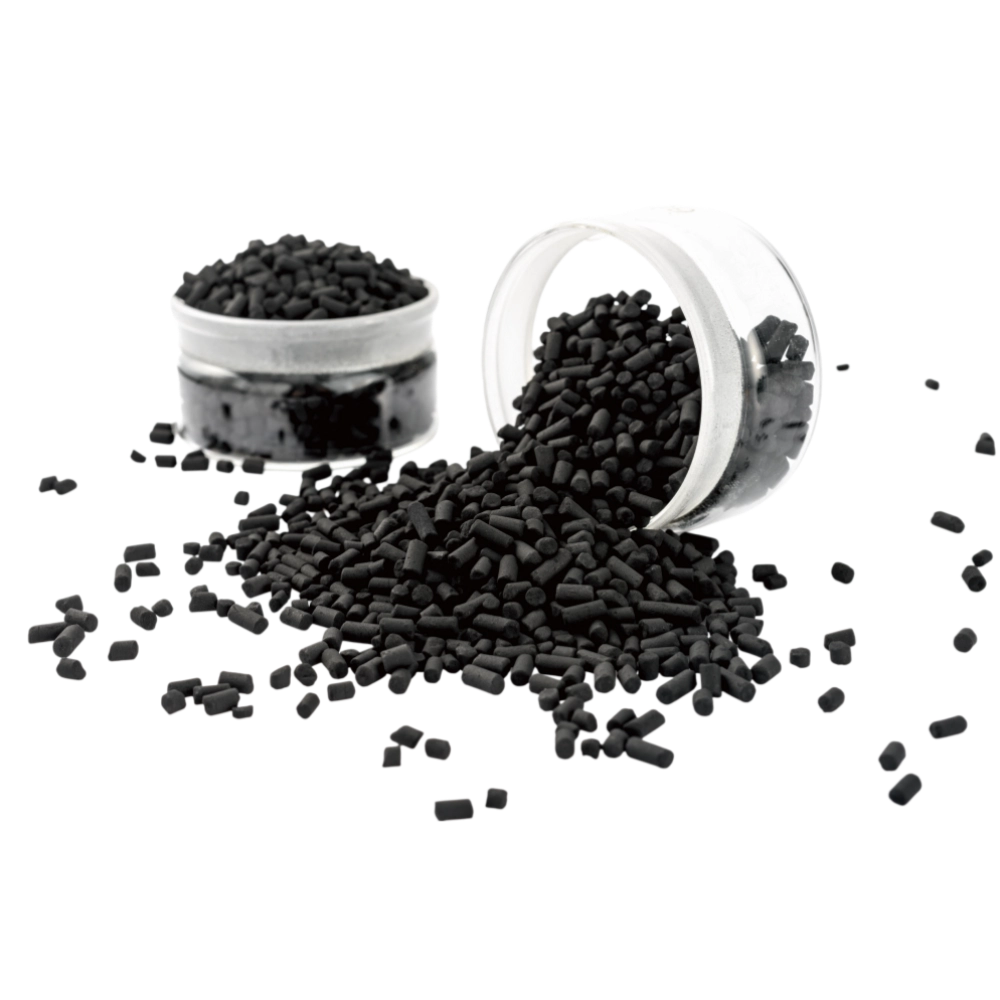
Présentation du produit
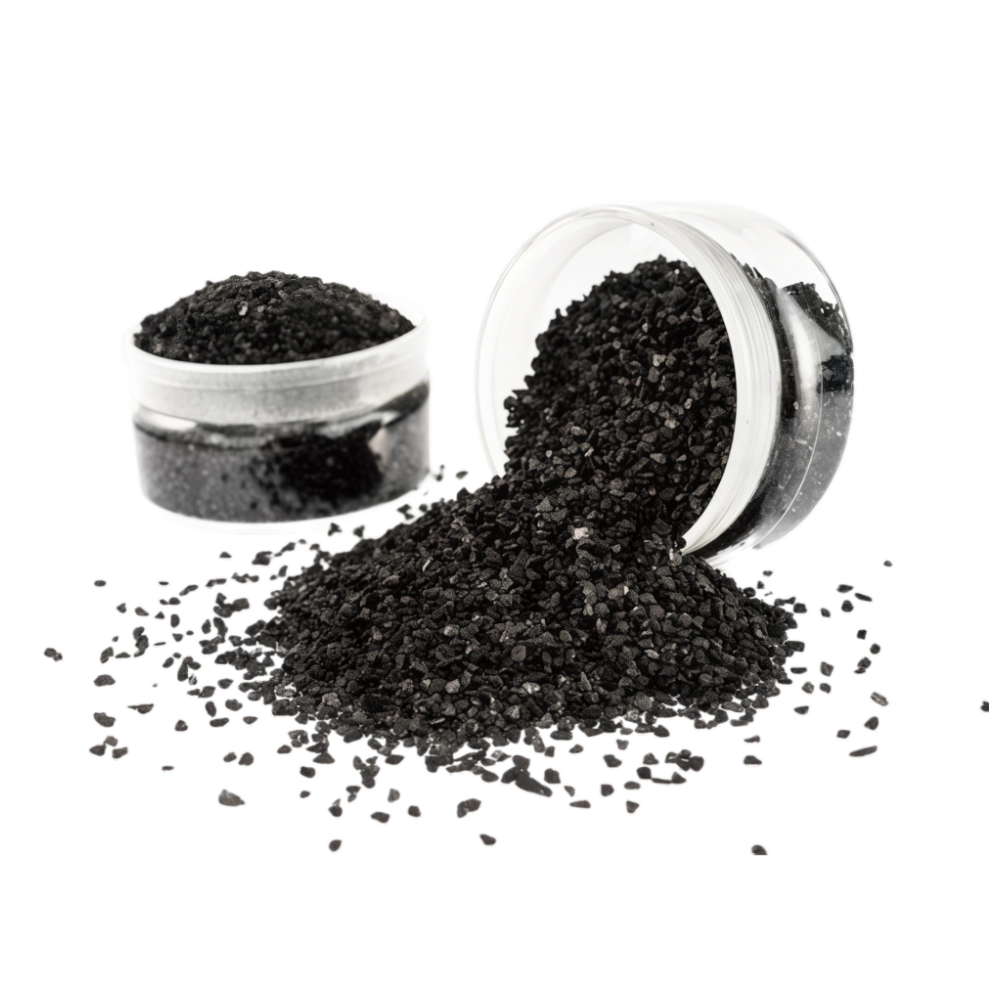
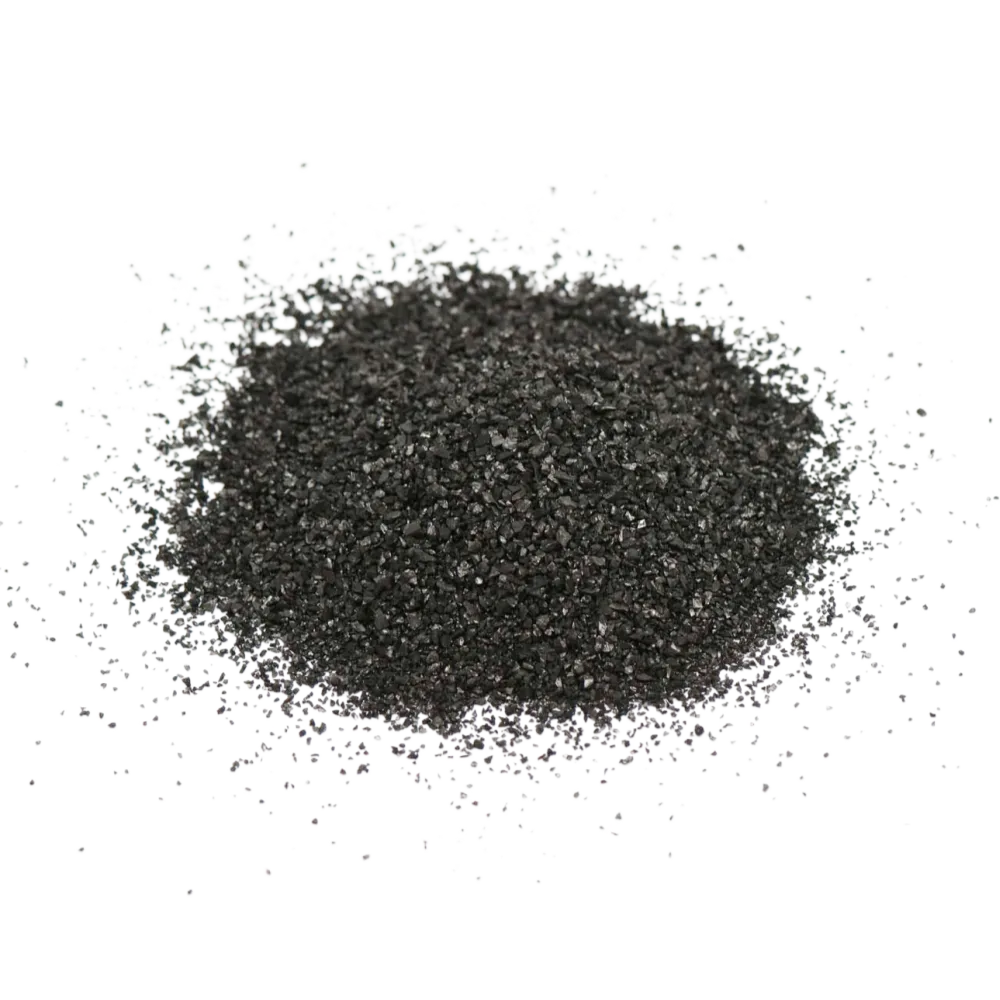
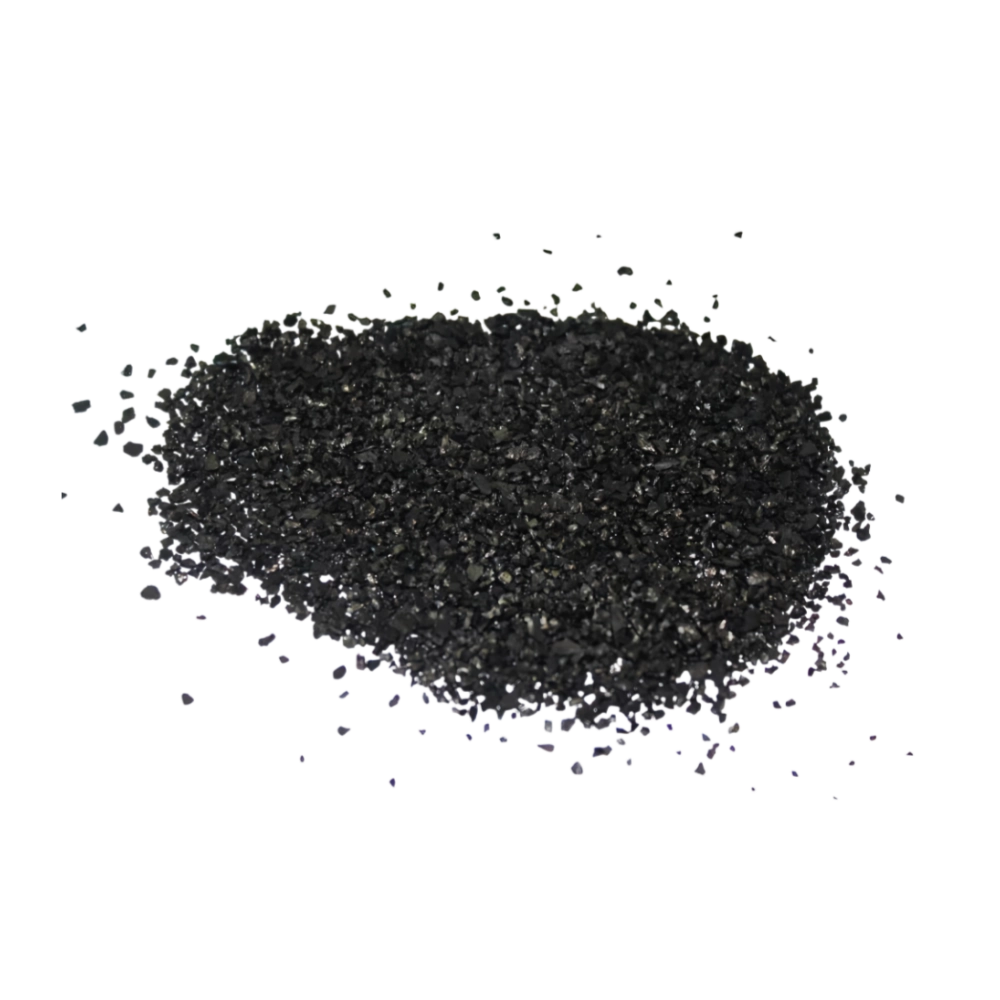
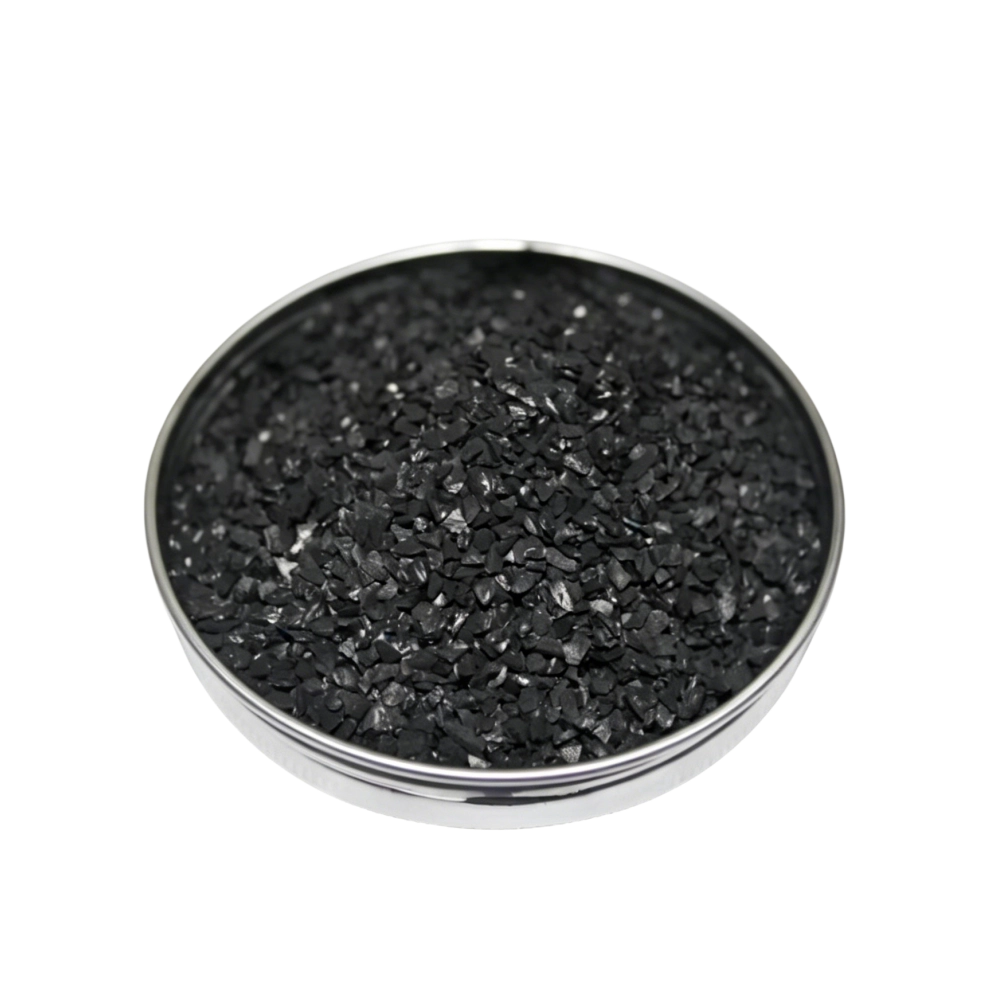
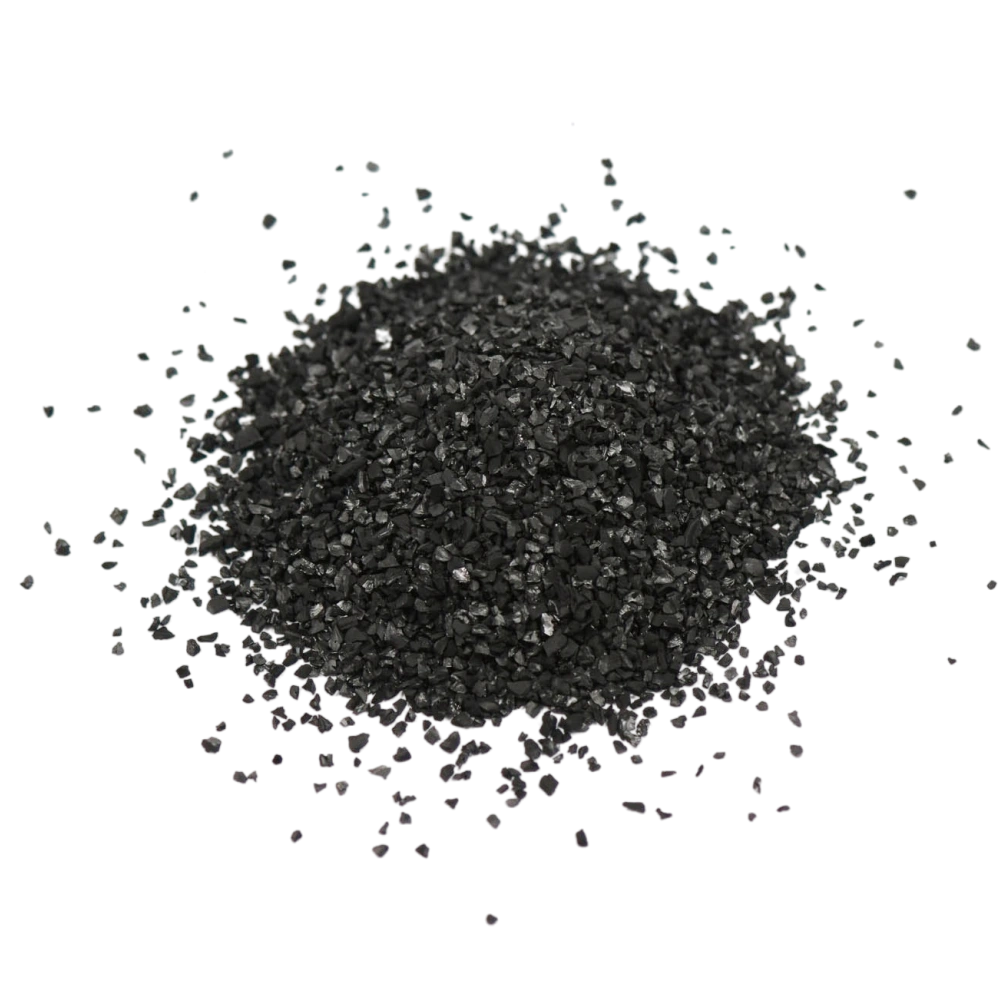
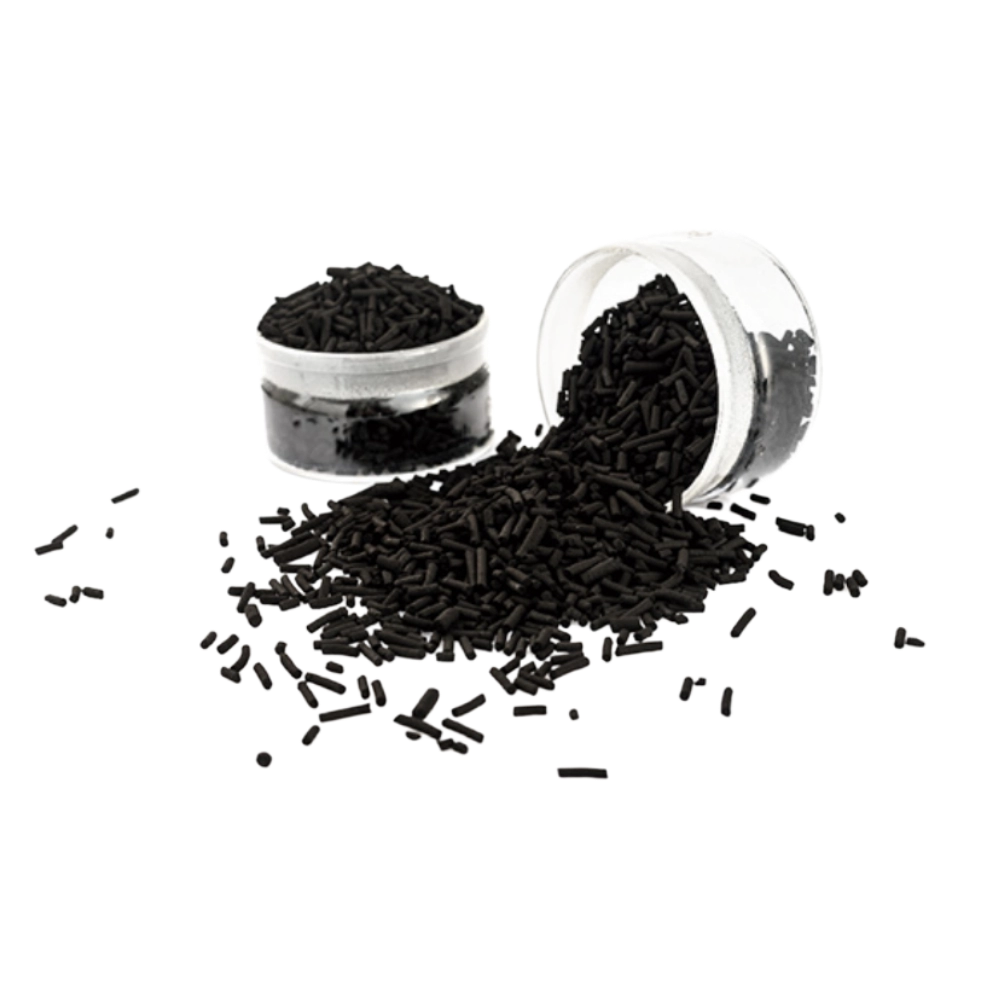
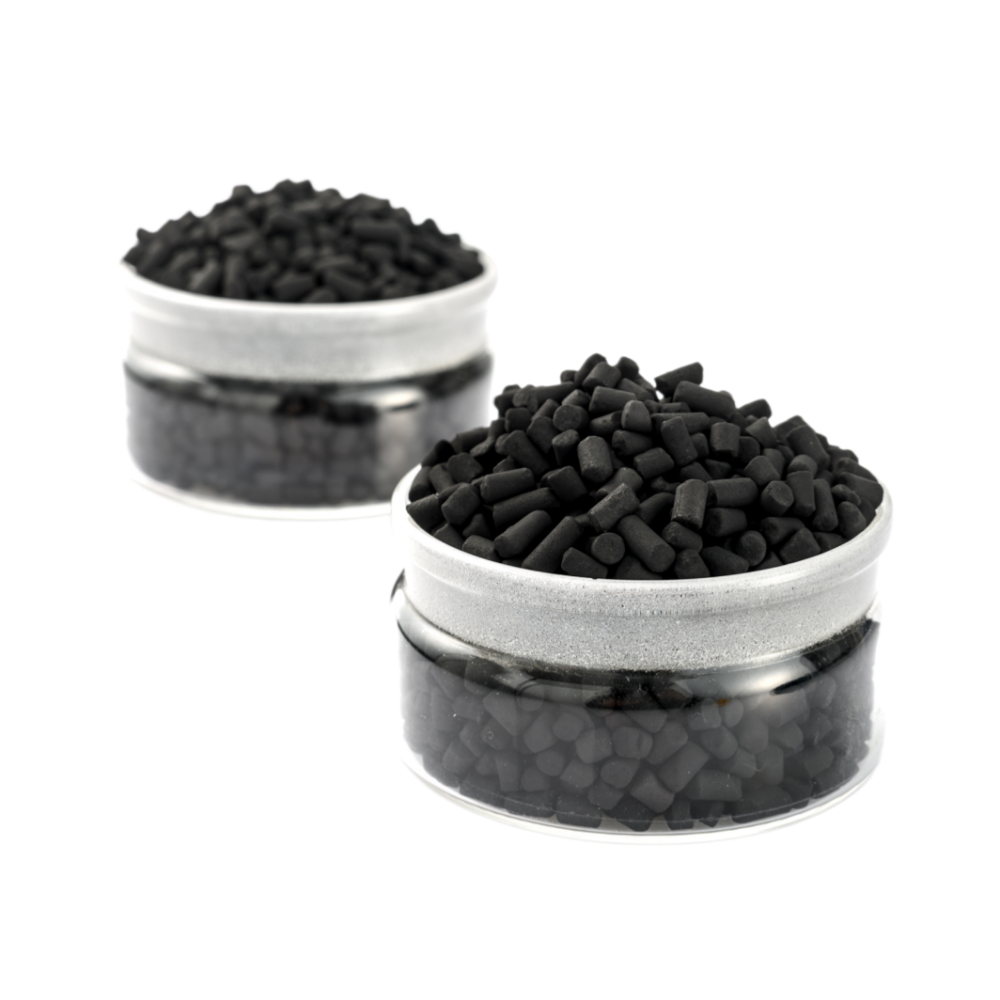
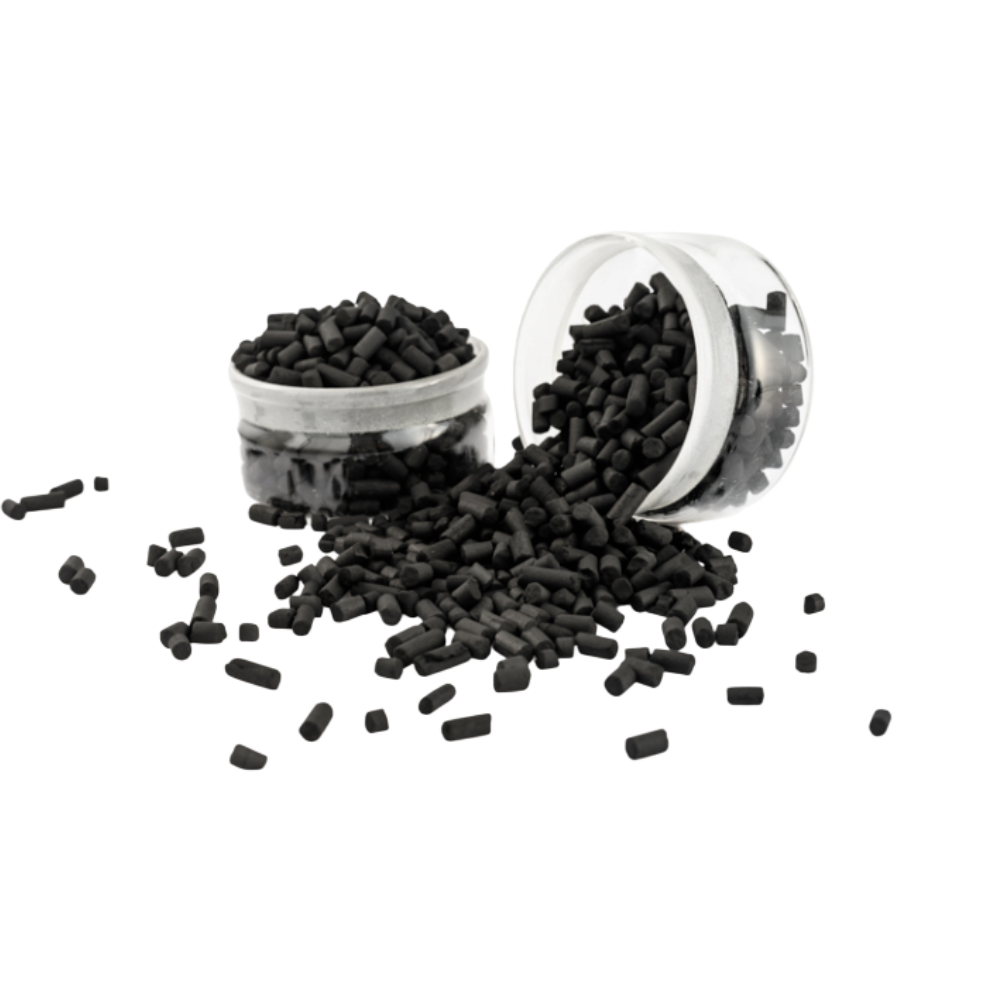
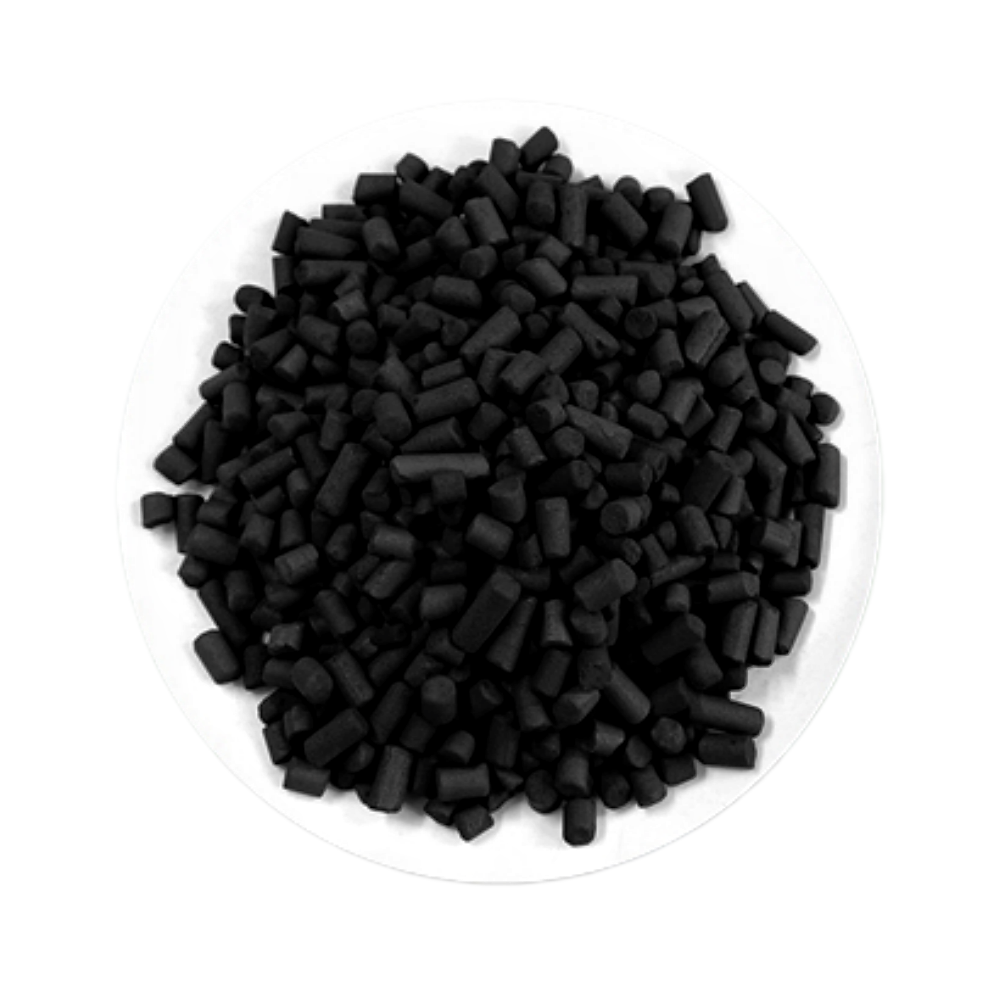
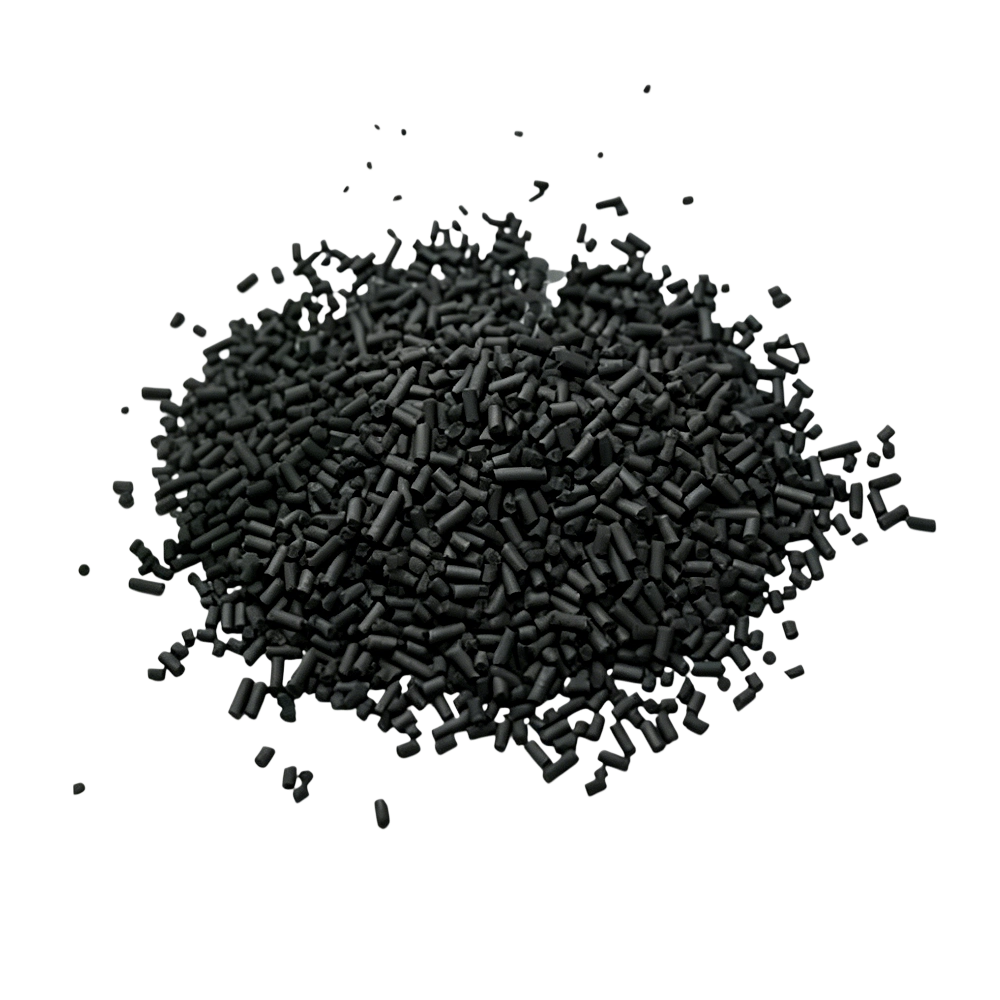
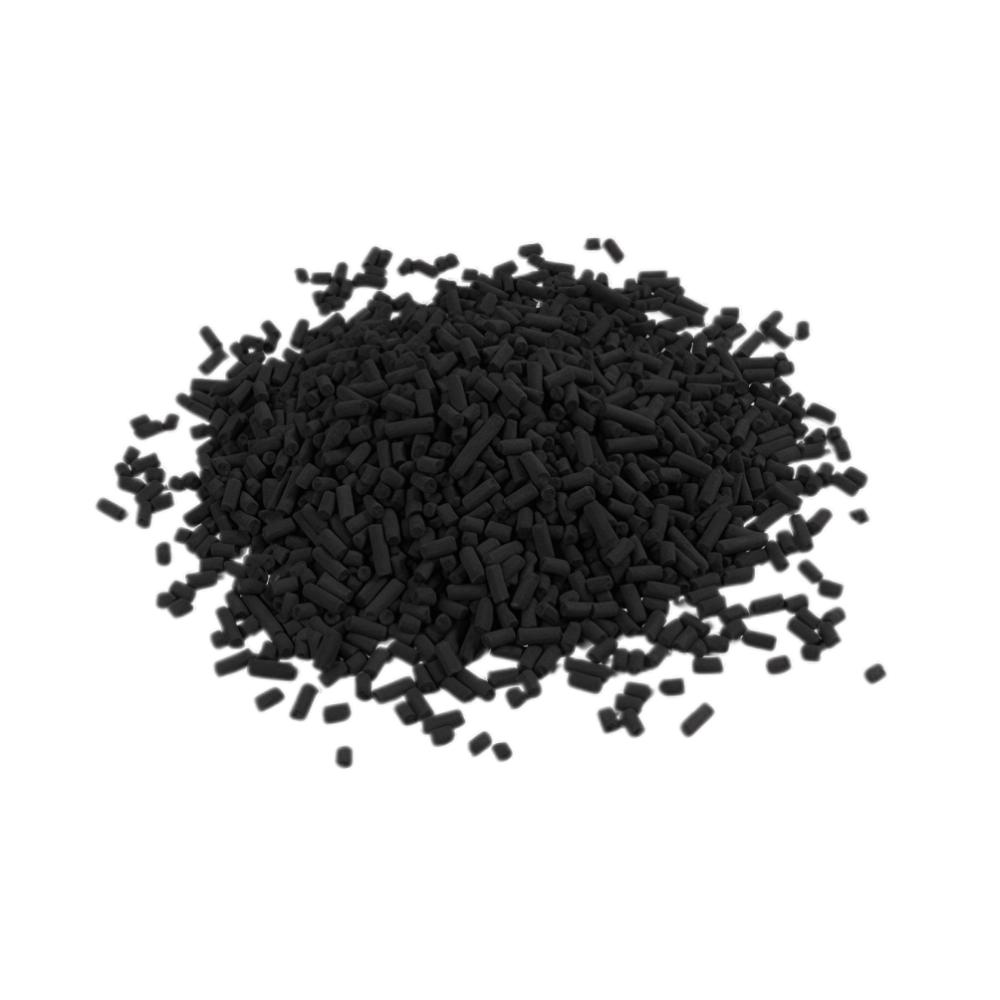
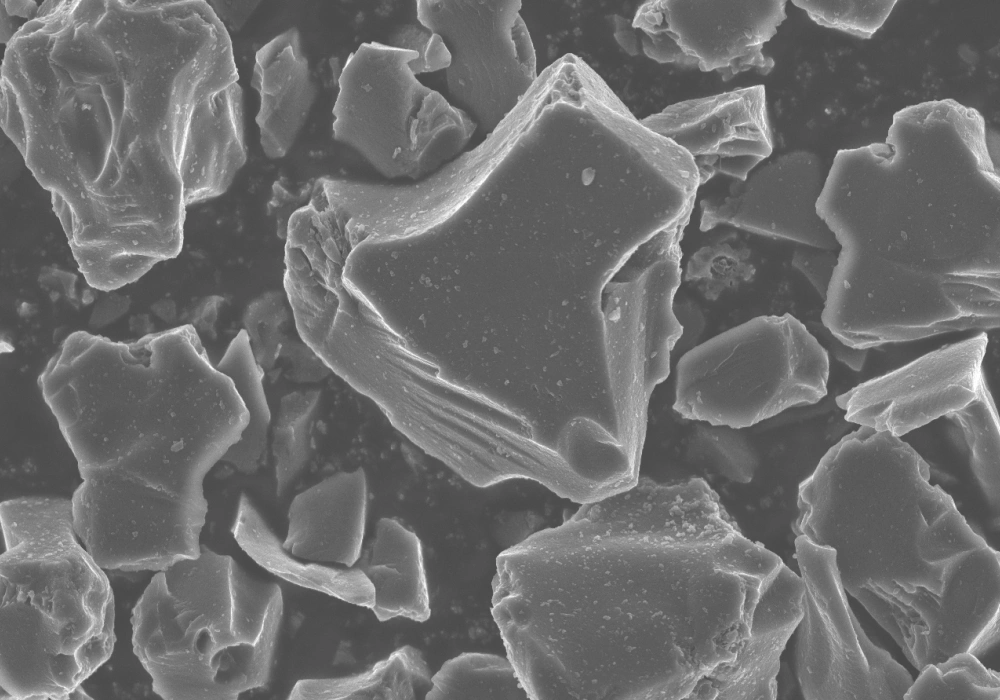
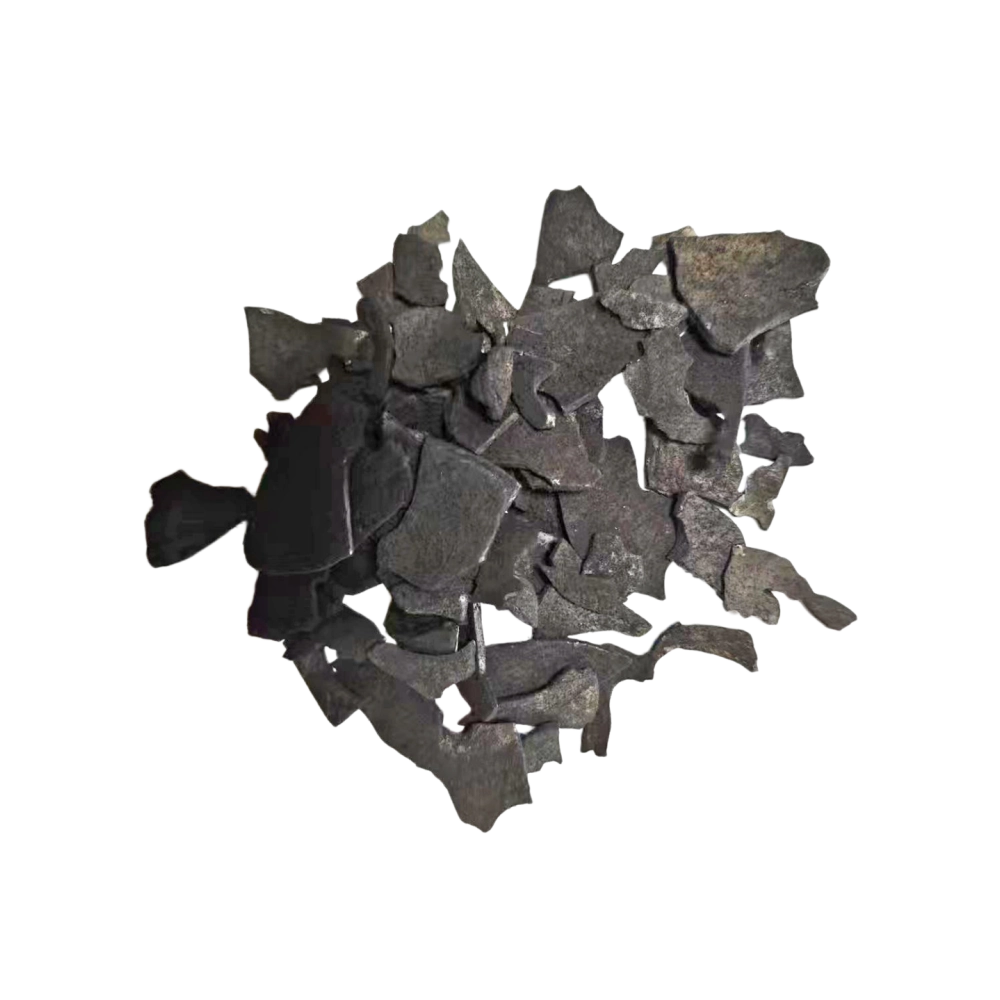
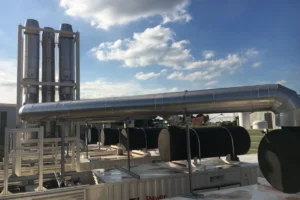
Notre coke activé(TLX) se situe à mi-chemin entre le charbon actif standard et le coke métallurgique : il s'agit d'un matériau carboné plus dur et plus dense, obtenu à partir de charbon par carbonisation et activation contrôlées, conçu pour résister à des conditions qui détruisent le charbon actif ordinaire. Dans les procédés de désulfuration et de dénitrification à sec des gaz de combustion, le lit est soumis à des températures élevées, est en mouvement constant et subit des contraintes mécaniques continues dues à la circulation du lit et au transport pneumatique — et cette qualité est précisément conçue pour répondre à ces exigences.
Sa surface catalytique élimine simultanément le SO₂ et les NOx, tandis que la régénération thermique rétablit à la fois l'adsorption et l'activité catalytique, permettant ainsi une utilisation répétée. Nous le fabriquons en interne conformément à la norme ISO 9001 et fournissons aux centrales électriques, aux aciéries, aux fours à ciment et aux exploitants de chaudières industrielles un produit d'une qualité constante ainsi qu'un accompagnement technique.
Comment le coke activé élimine le SO₂ et les NOx dans le traitement à sec des gaz de combustion
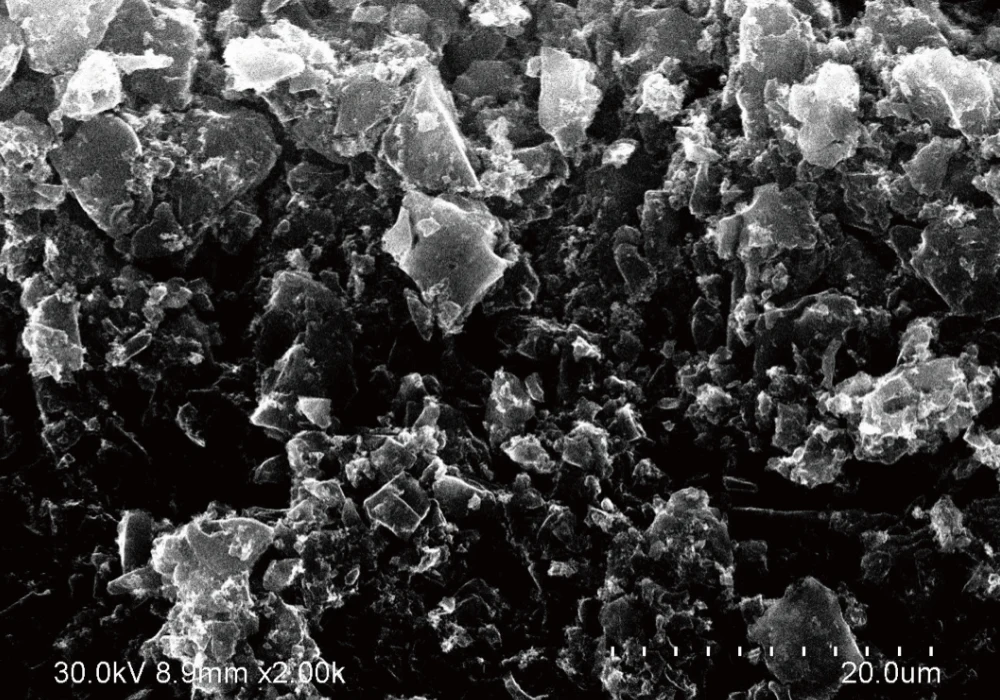
Dans un lit mobile de coke actif, la désulfuration se déroule en deux étapes : le SO₂ s'adsorbe à la surface du carbone et est oxydé par voie catalytique — en présence d'oxygène et de l'humidité des gaz de combustion — en acide sulfurique retenu dans le réseau poreux. Lorsque de l'ammoniac est injecté en amont, cette même surface catalytique provoque également la réduction des NOx en azote et en eau, ce qui permet à un seul lit de traiter les deux polluants.
C'est la régénération qui assure la rentabilité du procédé. Le chauffage du coke chargé libère le soufre stocké sous forme d'un flux concentré de SO₂, matière première pour la production d'acide sulfurique, et rétablit à la fois la capacité d'adsorption et l'activité catalytique. Le coke retourne ensuite dans l’adsorbeur, cycle après cycle. C’est en raison de ce circuit fermé que la résistance mécanique revêt une importance plus grande dans cette application que dans presque toutes les autres utilisations du carbone.
Caractéristiques techniques
| Caractéristiques techniques | TLX | Unité |
| Indice d'adsorption de l'iode | > 350 | mg/g |
| Teneur en humidité | < 3 | %-wt |
| Teneur en cendres | < 20 | %-wt |
| Densité apparente | 550~650 | - |
| pH | 9.5~11.5 | - |
| Indice de désulfuration | > 20 | mg/g |
Granulométrie disponible
- 5,0 mm
- 7,0 mm
- 9,0 mm
Emballage
- 1 000 kg/sac
Principaux domaines d'application
- Traitement des gaz de combustion des centrales électriques — Élimination du SO₂ et des NOx dans les chaudières à charbon
- Gaz résiduels provenant de l'installation de frittage d'une aciérie — lutte contre plusieurs polluants
- Gaz d'échappement des fours à ciment — réduction des émissions de soufre et d'oxydes d'azote
- Contrôle des émissions des chaudières industrielles — le respect de normes de plus en plus strictes
- Gaz de combustion d'un incinérateur de déchets — captage des gaz acides et des métaux lourds
Avantages du coke activé
- Dureté extrême : Résiste aux conditions abrasives des systèmes à lit mobile et à circulation
- Température de fonctionnement élevée : Efficace à des températures auxquelles les charbons actifs standard se dégraderaient
- Élimination conjointe du SO₂ et des NOx : La chimie des surfaces catalytiques permet de réduire simultanément les oxydes de soufre et d'azote
- Régénérable : La régénération thermique rétablit à la fois l'adsorption et l'activité catalytique
Pour l'élimination de l'H₂S et du soufre dans les flux de biogaz et de gaz de purge, voir nos charbons imprégnés destinés à l'élimination du soufre.
Le coke activé et le charbon actif standard : des outils différents pour des missions différentes
Charbon actif standard C'est le matériau idéal pour le traitement de l'eau et la purification des gaz à température ambiante — des applications dans lesquelles sa structure poreuse fine excelle. Le traitement des gaz de combustion, en revanche, relève d'un tout autre domaine : des températures de lit supérieures à 100 °C, une circulation continue et un transport pneumatique réduiraient rapidement un adsorbant plus tendre en fines particules. Le coke actif est spécialement conçu pour cet environnement : plus dense et plus dur de par sa conception, il dispose d’une surface catalytique adaptée au traitement du SO₂ et des NOx. Au sein des systèmes environnementaux d’une usine, ces deux matériaux se complètent plutôt que de se faire concurrence.
Considérations relatives à la conception des systèmes de traitement des gaz de combustion à lit mobile
Les principaux paramètres de conception sont la température du lit (généralement comprise entre 120 et 160 °C à l'entrée de l'adsorbeur), la vitesse spatiale, le dosage d'ammoniac pour la dénitrification et la température de régénération. Notre équipe technique se base sur le débit de vos gaz de combustion, les concentrations à l’entrée en SO₂/NOx et les limites à la sortie pour dimensionner l’adsorbeur et la boucle de régénération ; nous pouvons également vous accompagner dans la réalisation d’essais pilotes avant un engagement à grande échelle.
Assistance technique et approvisionnement
Nous fabriquons notre coke actif en interne dans le cadre d'un système de gestion de la qualité certifié ISO 9001, avec des certificats d'analyse par lot couvrant les indicateurs de résistance mécanique et d'activité essentiels pour une utilisation en lit mobile. Des distributions granulométriques sur mesure sont disponibles sur demande. Communiquez-nous la composition de vos gaz de combustion, les charges d'entrée en SO₂/NOx et la configuration du lit : notre équipe technique évaluera l'adéquation du produit, estimera les cycles de régénération et vous fournira des échantillons pour des essais pilotes.